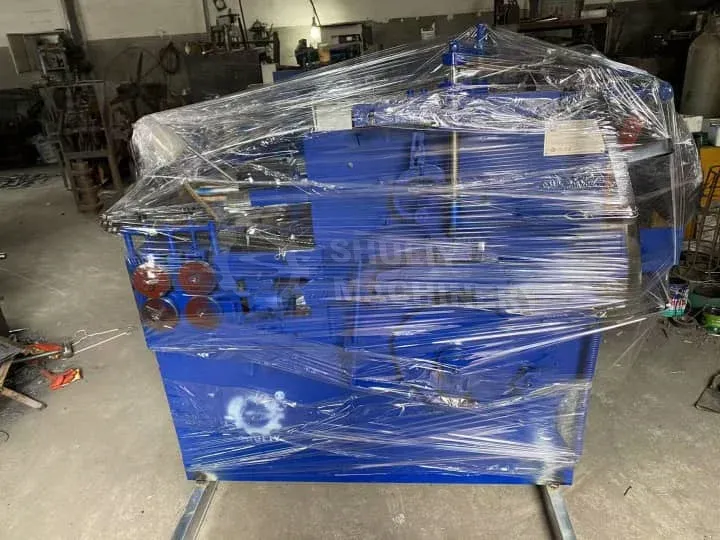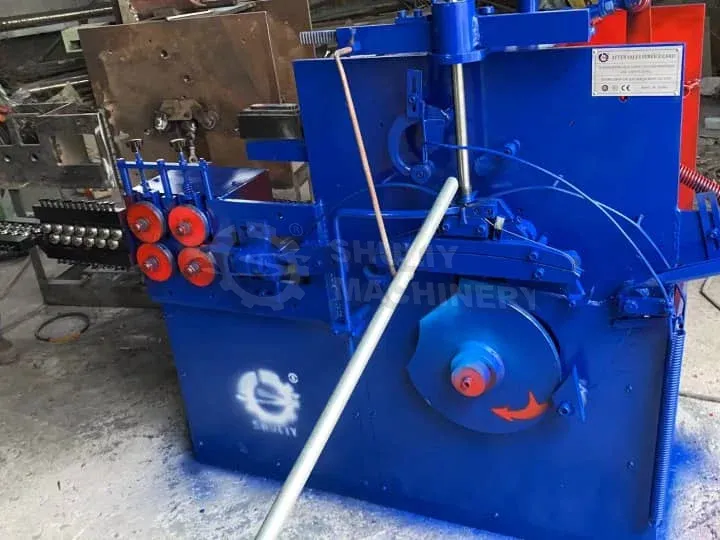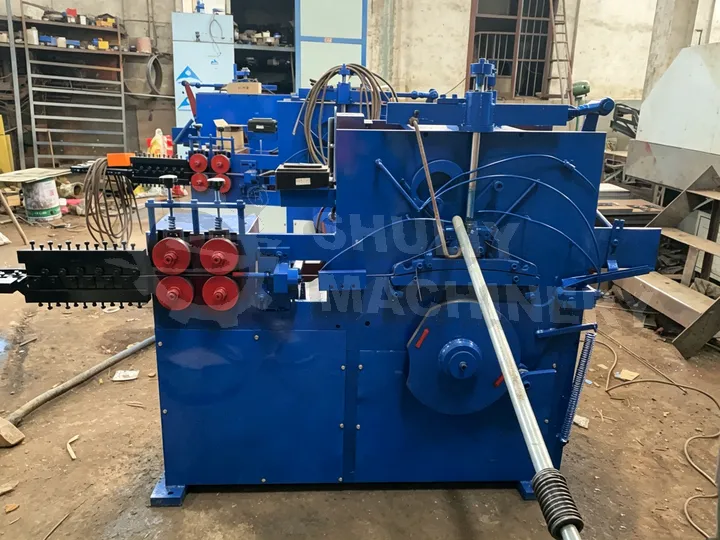
Hanger Machine Troubleshooting Guide: Solutions for 12 Common Problems
Cuando su máquina de fabricación de colgadores se detiene operando a capacidad óptima, cada minuto de inactividad le cuesta dinero. Basándonos en nuestra experiencia de 15 años apoyando a operadores de máquinas de colgadores en Arabia Saudita, Emiratos Árabes, Pakistán e Indonesia, hemos compilado esta guía de solución de problemas que cubre los 12 problemas más frecuentes que enfrentan nuestros clientes.
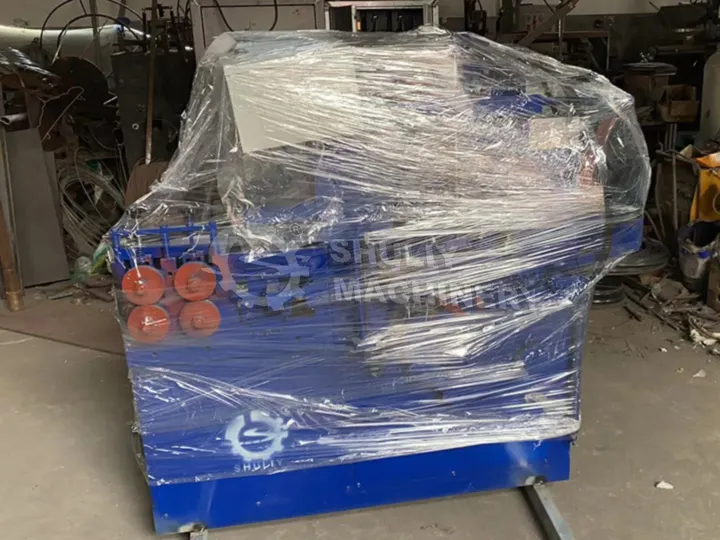
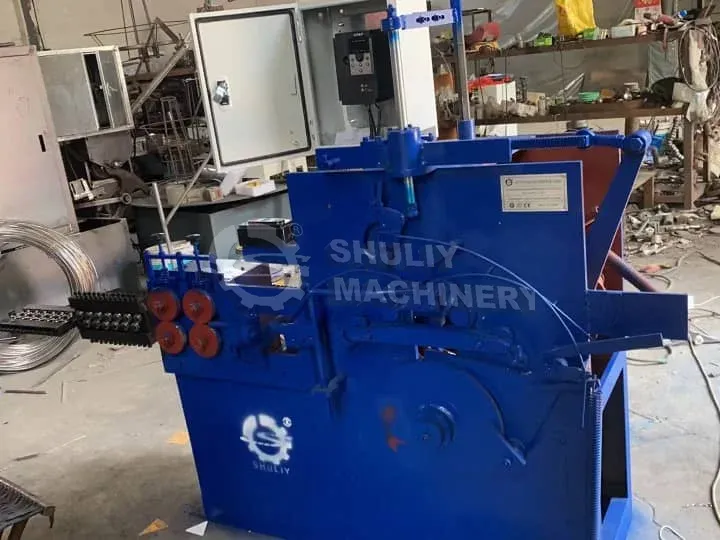
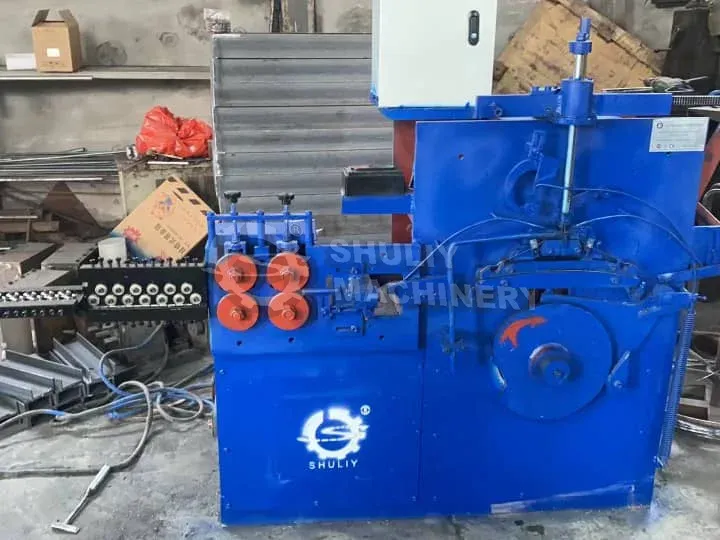
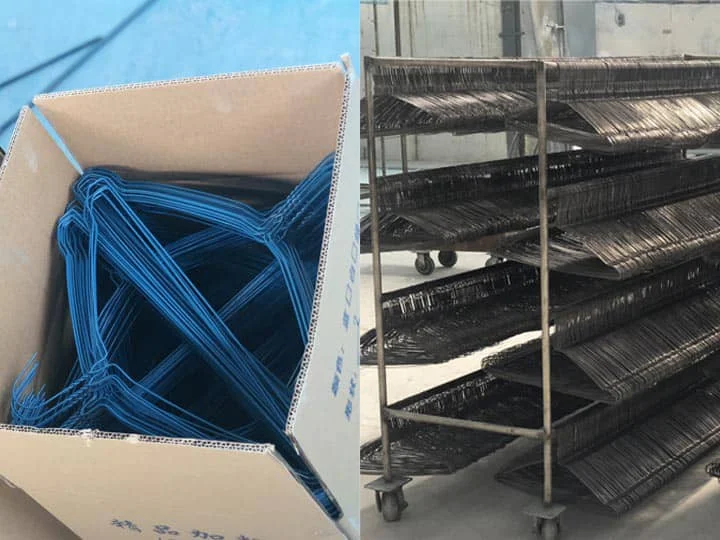
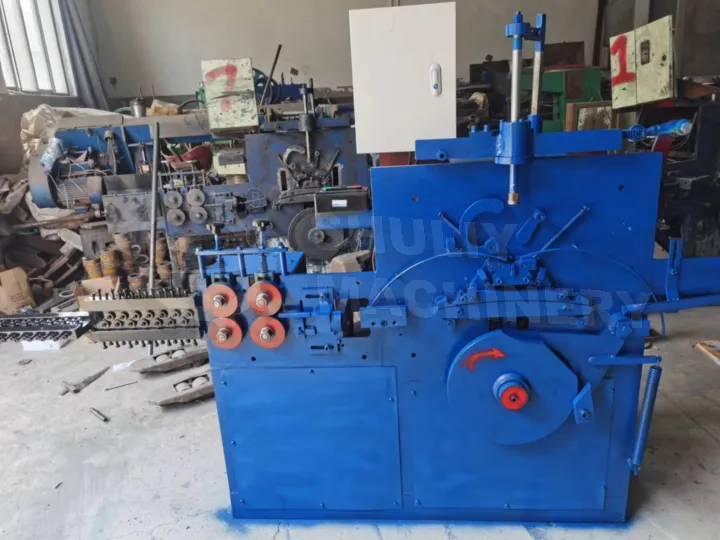
This guide applies to all Shuliy hanger machine models including SLPT-400 wire hanger making machines, PVC-coated hanger machines, welding-type hanger formers, and complete hanger production lines. Each section provides diagnostic steps, root cause analysis, and actionable solutions you can implement immediately.
Comprendiendo los sistemas principales de su máquina de colgadores
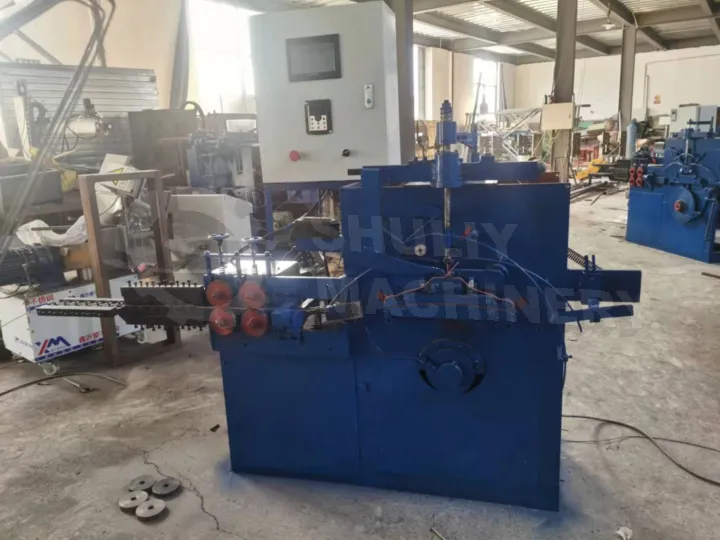
Before diving into specific problems, it’s essential to understand the four core subsystems that work together in any maquina para hacer perchas:
- Sistema de alimentación del cable: Bobina de desembolso, enderezador de cable, control de tensión y rodillos guía
- Sistema de conformado: Matriz principal de conformado, mecanismo de doblado del gancho y cámaras de ajuste de tamaño
- Sistema de corte: Cuchilla de corte en vuelo, cuchilla de cizalla y mecanismo de corte de chatarra
- Sistema de control: Controlador PLC, sensores de proximidad y circuitos de parada de emergencia
La mayoría de los problemas se pueden rastrear a uno de estos cuatro sistemas. Un diagnóstico sistemático desde la entrada del cable hasta la salida final le ayudará a identificar rápidamente la fuente.
Parte 1: Problemas de alimentación del cable
Los problemas de alimentación del cable representan aproximadamente el 35% de todo el tiempo de inactividad de las máquinas de colgadores según nuestros registros de servicio. Estos problemas a menudo se malinterpretan porque los síntomas aparecen en otras partes del proceso de producción.
Problema 1: Saltos o saltos del cable durante la alimentación
Symptoms: Irregular wire advancement causing inconsistent hanger length, tangled wire on payoff spool, or complete feed stoppage.
Root Causes and Solutions:
| Causa | Método de diagnóstico | Solución |
|---|---|---|
| Rodillos enderezadores desgastados | Gire la rueda manualmente; una sensación de molienda indica desgaste | Reemplace los conjuntos de rodamientos (UCF205 o equivalente) |
| Tensión de cable incorrecta | Verifique la lectura del medidor de tensión; rango normal 15-25kg | Ajuste la tensión del resorte usando el mando de tensión |
| Placas guía de cable dobladas | Inspección visual; curvatura o marcas de desgaste visibles | Reemplace o enderece las placas guía |
| Diámetro de cable incompatible | Medir el cable con calibrador; verificar rango de 1.8-2.8mm | Usar cable dentro de la tolerancia especificada |
Problema 2: Rotura del cable durante la producción
Symptoms: Production line stops, frequent material waste, snapping sounds during operation.
La rotura del cable rara vez es una falla de la máquina; casi siempre apunta a problemas de calidad del material o configuración. Nuestros clientes en Indonesia en climas húmedos enfrentan este problema con mayor frecuencia debido a la corrosión del cable.
Step-by-Step Diagnosis:
- Paso 1: Verifique la integridad del recubrimiento de zinc del cable. Busque manchas de óxido, depósitos de polvo blanco o recubrimiento desigual. El recubrimiento galvanizado dañado acelera la rotura durante el doblado.
- Paso 3: Mida el diámetro real del cable en tres puntos a lo largo del bobinado. La variación de diámetro que exceda 0.1mm causará puntos de tensión.
- : Inspeccione el enderezador de cable. La configuración de cinco rodillos (3 arriba, 2 abajo) debe tener los rodillos alineados perpendicularmente a la dirección del cable.: Inspect the wire straightener. The five-roller straightener configuration (3 top, 2 bottom) must have rollers aligned perpendicular to wire direction.
- Verifique si el botón de parada de emergencia está activadoVerifique que el freno de la bobina de desembolso no esté bloqueado
Pro Tip from Our Field Engineers: In Saudi Arabia’s high-temperature environment (often exceeding 45°C), we recommend storing wire in climate-controlled areas. Thermal expansion causes an 8-12% increase in wire brittleness when stored above 50°C for extended periods.
Problema 3: El cable no alimenta en absoluto
Symptoms: Motor running but no wire advancement, wire bunching at entry point.
- Inspeccionar el nivel de aceite de la caja de engranajes (el aceite bajo causa deslizamiento de engranajes)
- Pruebe el sensor de proximidad en la entrada del cable (el sensor sucio o mal alineado impide activar el motor)
- El sistema de conformado transforma el cable recto en la forma familiar del colgador. Los problemas aquí afectan directamente la calidad del producto y son los más visibles para sus clientes.
- Seguidores de cam followers desgastados en la curva del gancho
Parte 2: Problemas en la conformación del colgador
Llave del eje principal suelta (causa un desplazamiento del gancho de 0.5-2mm)
Problema 4: Deformación en la forma del gancho
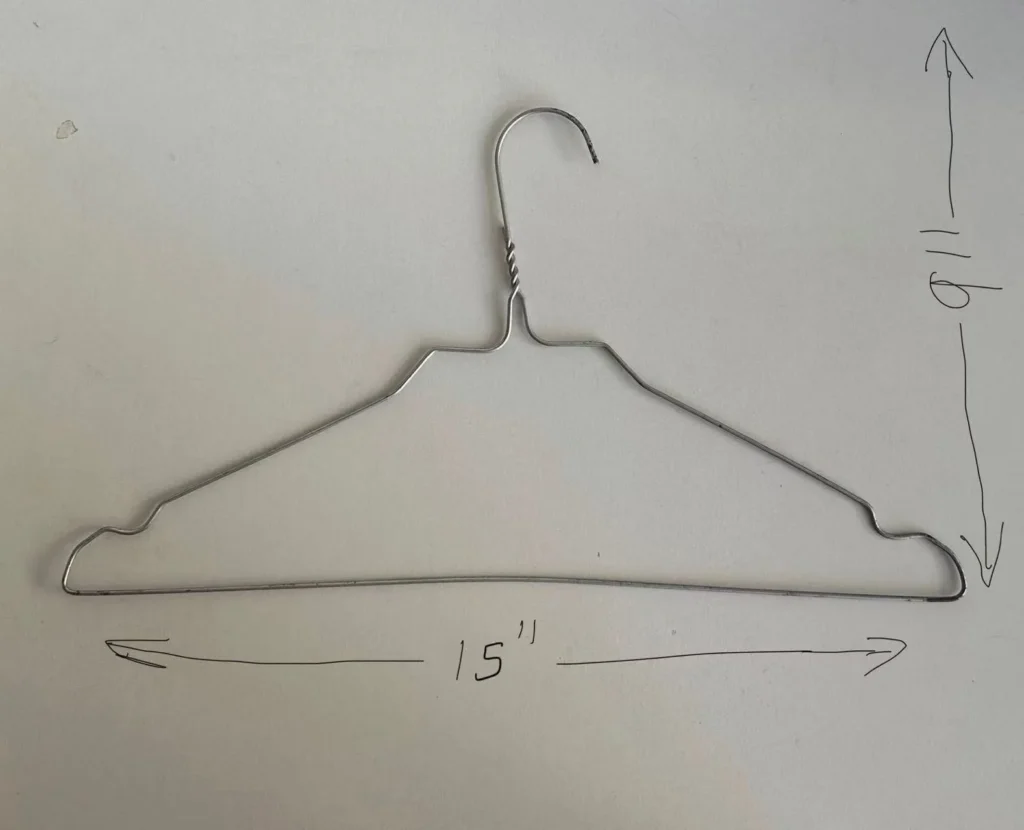
Symptoms: Hooks bent, twisted, or not matching specified curvature (radius 25-35mm for standard hangers).
Common Causes:
Causas mecánicas
- Fatiga de resorte en el mecanismo de retorno del gancho
- La dureza del cable supera los 380 HV
- Diámetro de cable inconsistente
Causas del material
- Variación en el retroceso en lote de cable
- Este problema es particularmente común en instalaciones nuevas o después de mantenimiento mayor. Nuestros clientes paquistaníes con mayores producciones experimentan esto con menor frecuencia debido a prácticas operativas consistentes.
- Causa principal
Adjustment Procedure: For wire hardness issues, Shuliy’s SLPT-400 machines include a spring-back compensation dial. Increase the dial setting by 2-3 increments for harder wire batches. Contact our technical team for dial calibration if unsure.
Problema 5: Torcimiento del cuerpo del colgador
Symptoms: Finished hangers have spiral distortion when viewed from end; hangers don’t lay flat.
: Tensión asimétrica entre los rodillos de la parte superior e inferior del enderezador
Root Cause Analysis:
- : Causa secundaria: La matriz de conformado no está centrada en el eje del cable
- Causa rara: Desalineación del acoplamiento del motor (verifique el elastómero del acoplamiento por desgaste)
- Problema de tamaño del colgadorUbicación de ajuste
Fix Sequence: First, center the forming die using the dedicated centering gauge (included with your machine). Second, balance straightener roller pressure using the left-right adjustment screws. Third, verify motor alignment using a straightedge across coupling faces.
Problema 6: Tamaño incorrecto del colgador
Symptoms: Finished hangers measure outside specified range (standard: 13-14cm children, 15-19cm adults).
| Dirección de giro | Colgador demasiado ancho | Cámara de ancho (lado izquierdo) |
|---|---|---|
| En sentido antihorario | Colgador demasiado estrecho | En sentido horario |
| Colgador demasiado largo | Colgador demasiado estrecho | Dial de longitud (lado derecho) |
| Colgador demasiado corto | Las máquinas modernas de colgadores dependen en gran medida de controles PLC y redes de sensores. Comprender estos sistemas le ayuda a resolver problemas sin esperar visitas de técnicos. | En sentido horario |
| Fuente de alimentación | Las máquinas modernas de colgadores dependen en gran medida de controles PLC y redes de sensores. Comprender estos sistemas le ayuda a resolver problemas sin esperar visitas de técnicos. | Dial de longitud (lado derecho) |
Important: After size adjustment, produce 20-30 test hangers and measure at least 5 samples. Hanger machines require a “settling period” of approximately 100 pieces after any adjustment for stable production.
Parte 3: Problemas eléctricos y del sistema de control
: Verifique la entrada de 380V/3 fases (o voltaje configurado). Verifique el estado del disyuntor.
Problema 7: La máquina no arranca
Systematic Checklist:
- Parada de emergencia: Gire el botón de emergencia en sentido horario para liberar. Confirme que el indicador verde sea visible.
- Interlock de puerta: Todas las puertas de seguridad deben estar completamente cerradas. Los microinterruptores desactivan cuando las puertas se abren.
- Luz de estado del PLC: Verde sólido = en funcionamiento. Rojo intermitente = error de programa. Apagado = sin energía en el PLC.
- Pantalla del inversor: Muestra código de falla si el accionamiento del motor tiene un error. Códigos comunes: OC1 (sobrecorriente), OV (sobrevoltaje), OH (sobrecalentamiento).
- Este problema frustrante casi siempre indica problemas con los sensores o conexiones eléctricas. La expansión por calor causa que las conexiones flojas se desconecten momentáneamente—un desafío particular en climas cálidos como Arabia Saudita y Emiratos Árabes.: Verifique todos los tornillos de los bloques terminales. El ciclo térmico afloja las conexiones con el tiempo. Apriete todos los terminales de potencia y señal.
Problema 8: Paradas intermitentes
Symptoms: Machine stops randomly during production, sometimes 2-3 times per hour, then resumes normally.
This frustrating issue almost always points to either sensor problems or electrical connections. Heat-related expansion causes loose connections to momentarily disconnect—a particular challenge in hot climates like Saudi Arabia and the UAE.
Diagnostic Steps:
- Paso 1: Inspeccione las bandejas de cables. La vibración hace que los cables rocen contra bordes afilados, causando eventualmente daños en el aislamiento.
- Paso 3: Monitoree la temperatura ambiente cerca del armario de control. Si supera los 45°C, instale un ventilador de enfriamiento en el armario.
- : Inspeccione el enderezador de cable. La configuración de cinco rodillos (3 arriba, 2 abajo) debe tener los rodillos alineados perpendicularmente a la dirección del cable.Limpie la superficie de la pantalla con un paño suave (el polvo y el aceite afectan la sensibilidad táctil)
- Verifique si el botón de parada de emergencia está activadoCalibrar puntos táctiles a través del menú Configuración > Calibración táctil
Problema 9: La pantalla táctil HMI no responde
Quick Fix Sequence:
- Ciclo de energía en la HMI (apague, espere 30 segundos, encienda)
- Si la pantalla muestra “Tiempo de espera de comunicación”, verifique la conexión del cable RS-485 entre HMI y PLC
- Para máquinas de colgadores con recubrimiento de PVC y líneas de producción de colgadores recubiertos, los defectos en el recubrimiento son desafíos únicos que no ocurren en máquinas solo de cable.
- Verificación
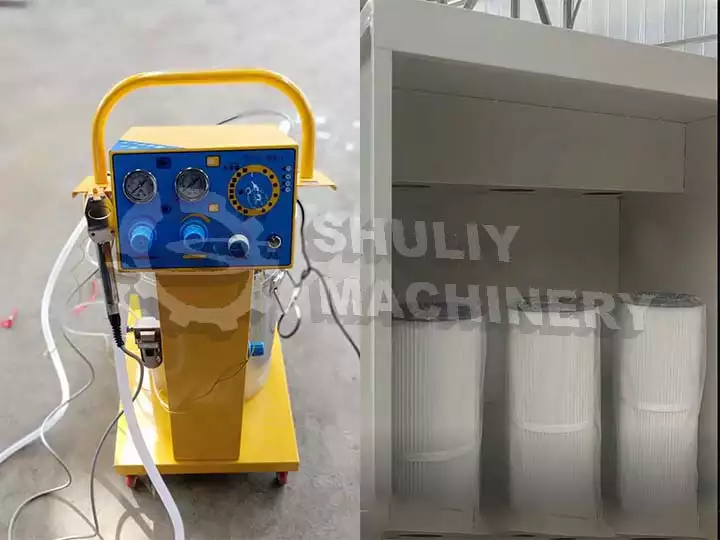
Part 4: Coating and Surface Finish Problems (PVC Coated Hangers)
For PVC-coated hanger machines and coated hanger production lines, coating defects are unique challenges that don’t occur in wire-only machines.
Problema 10: Burbuja o descamación del recubrimiento de PVC
Symptoms: Air bubbles visible under coating, coating separates from wire surface, peeling at hook or bend points.
Root Causes and Solutions:
| Causa | Verification | Solución |
|---|---|---|
| Humedad en el cable | Almacenar cable de repuesto durante 24h en un área seca; comparar resultados | Instalar precalentador de cable (80°C durante 2 horas antes de usar) |
| Superficie contaminada del cable | Limpiar el cable con un paño blanco; verificar si hay residuos negros | Instalar estación de limpieza de cables antes del extrusor |
| Temperatura del extrusor demasiado baja | Verificar las temperaturas de las zonas del extrusor (normal: 180-220°C) | Aumentar la temperatura en incrementos de 5°C |
| Temperatura del extrusor demasiado alta | Quemaduras visibles (decoloración marrón) | Reducir la temperatura en incrementos de 5°C |
Problema 11: Grosor de recubrimiento desigual
Symptoms: Some hangers have visible wire, others have excessive coating buildup; weight variation exceeds 10%.
- Alineación del espacio entre matrices: La matriz de recubrimiento debe ser concéntrica con la trayectoria del cable. Use la herramienta de centrado de matrices para ajustar.
- Consistencia en las RPM del extrusor: Las RPM fluctuantes causan un recubrimiento pulsante. Verifique el aceite de la caja de engranajes y el estado del acoplamiento del motor.
- Variación en la velocidad del cable: Sincronizar la velocidad de alimentación del cable con la salida del extrusor. La mayoría de los problemas ocurren cuando estas no coinciden.
Problema 12: Variación en el color del recubrimiento
Symptoms: Finished hangers show different shades of coating color, even when using the same raw material batch.
La variación de color es principalmente un problema de temperatura. La temperatura del tanque de agua de enfriamiento debe mantenerse constante entre 15-25°C. Las variaciones hacen que el pigmento de PVC se asiente de manera diferente durante el enfriamiento.
- Verificar que la bomba de enfriamiento esté circulando agua correctamente
- Verificar la temperatura del agua en la entrada y salida (no debe diferir más de 3°C)
- Limpiar el tanque de agua de enfriamiento; la acumulación de algas afecta el intercambio de calor
- Asegurarse de que el masterbatch de color esté bien mezclado (mínimo 20 minutos antes de la producción)
Programa de mantenimiento preventivo
El mantenimiento preventivo cuesta aproximadamente el 15% del costo de reparaciones reactivas y previene el 80% de fallos mayores. Siga este programa de mantenimiento para maximizar el tiempo de actividad de la máquina.
| Intervalo | Tareas | Tiempo estimado |
|---|---|---|
| Diariamente | Lubricar los seguidores de levas, verificar la tensión del cable, comprobar los interbloqueos de seguridad, limpiar el área de trabajo | 15-20 minutos |
| Semanal | Inspeccionar el filo de la cuchilla, verificar la tensión de la correa, limpiar los sensores, verificar las conexiones a tierra | 45-60 minutos |
| Mensual | Reemplazar el aceite de lubricación, verificar el estado del aceite en la caja de engranajes, inspeccionar los terminales eléctricos, calibrar los medidores de tamaño | 2-3 horas |
| Cada 6 meses | Reemplazar piezas de desgaste (rodamientos, rodillos, levas), inspeccionar el estado del motor, verificar la copia de seguridad del programa PLC | 4-6 horas |
| Anualmente | Inspección completa de la máquina por un técnico calificado, prueba del sistema eléctrico, revisión de la caja de cambios | 1-2 días |
Shuliy Maintenance Support: All Shuliy machines include a recommended spare parts kit with the initial purchase. Contact our after-sales team to order replacement parts kits for your specific model. We ship internationally within 5-7 business days to most destinations.
Cuándo llamar al soporte técnico
Contacte inmediatamente al equipo de soporte técnico de Shuliy si experimenta:
- Cualquier código de fallo no cubierto en esta guía
- Vibración anormal (puede indicar un desalineamiento mecánico grave)
- Olor a quemado del motor o del armario eléctrico
- Fluctuaciones en la presión del sistema hidráulico (líneas de colgadores recubiertos)
- Corrupción del programa PLC o cambios inexplicables en los parámetros
Antes de contactar soporte, tenga listo el número de modelo de su máquina, las horas de motor registradas y cualquier código de fallo mostrado. Esta información ayuda a nuestros ingenieros a brindar una orientación más rápida y precisa.
Contact Methods:
- WhatsApp: +86 136 7368 9272 (24/7 for urgent issues)
- Email: info@hangermachines.com (response within 24 hours)
- Llamada por video: Programar por correo electrónico para diagnósticos remotos