Hanger Machine Troubleshooting Guide: Solutions for 12 Common Problems
Lorsque votre machine à fabriquer des cintres s'arrête de fonctionner à pleine capacité, chaque minute d'arrêt vous coûte de l'argent. Fort de nos 15 ans d'expérience sur le terrain auprès des opérateurs de machines à cintres en Arabie Saoudite, Émirats Arabes Unis, Pakistan et Indonésie, nous avons compilé ce guide complet de dépannage couvrant les 12 problèmes les plus fréquents rencontrés par nos clients.
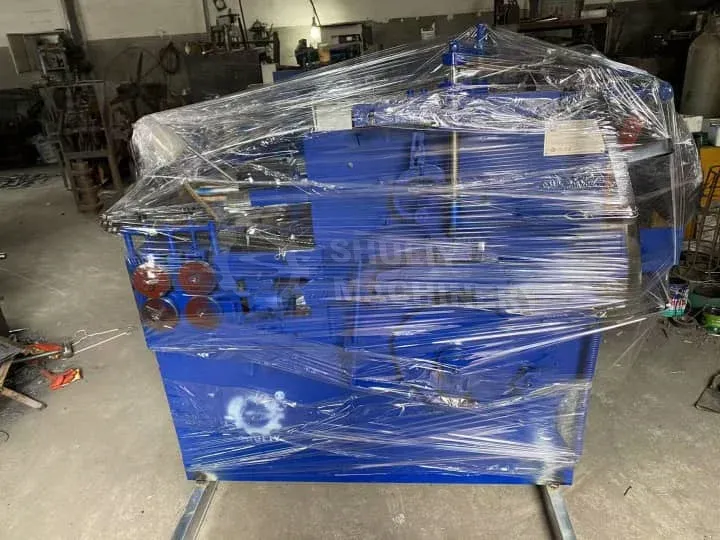
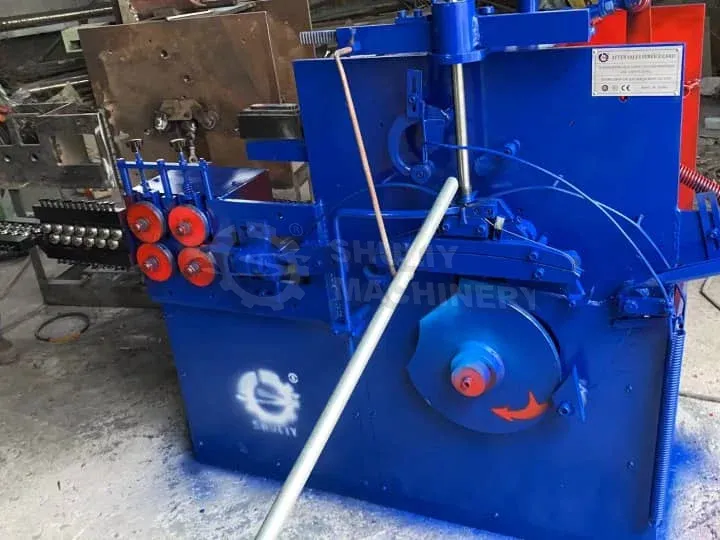
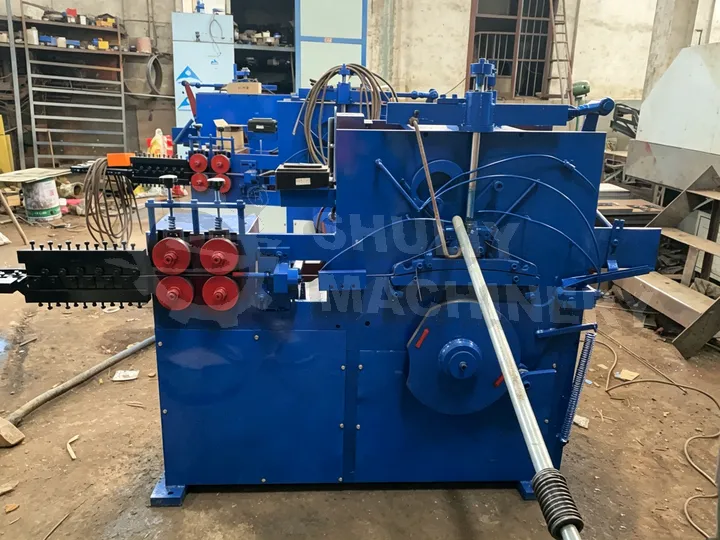
This guide applies to all Shuliy hanger machine models including SLPT-400 wire hanger making machines, PVC-coated hanger machines, welding-type hanger formers, and complete hanger production lines. Each section provides diagnostic steps, root cause analysis, and actionable solutions you can implement immediately.
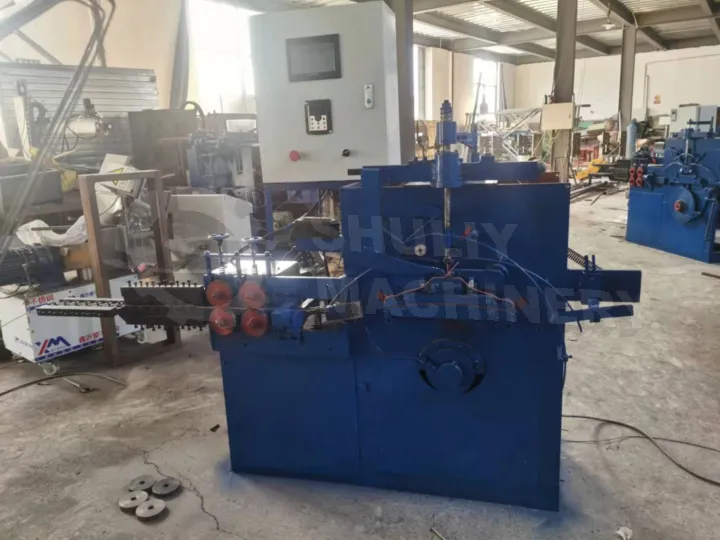
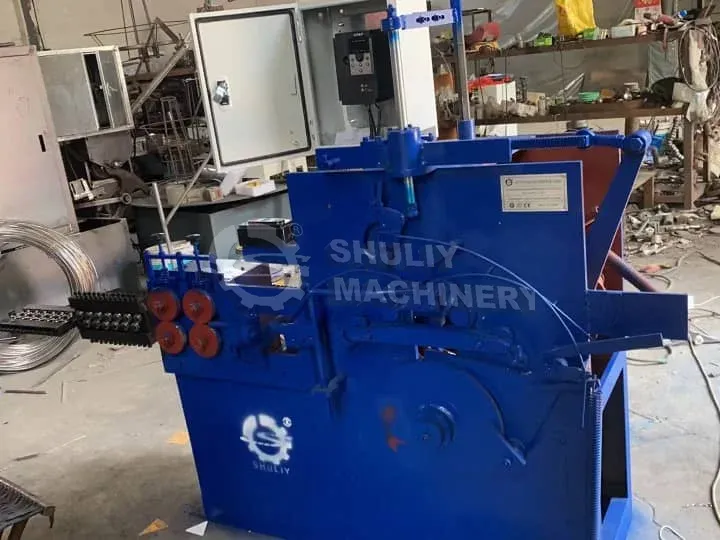
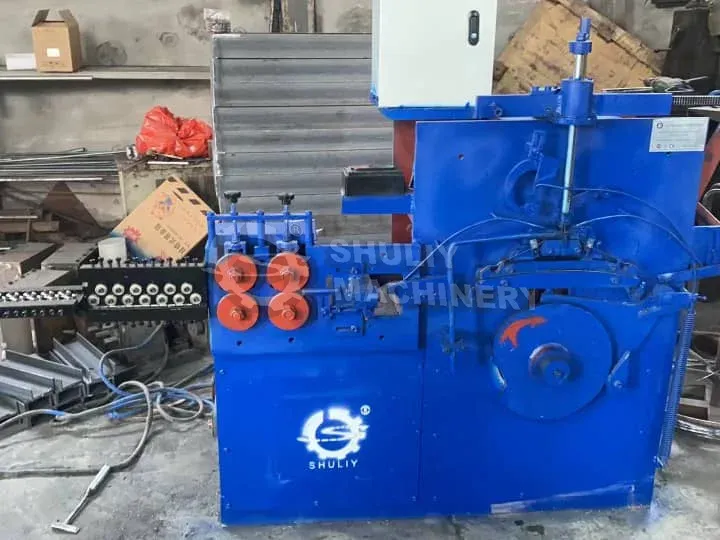
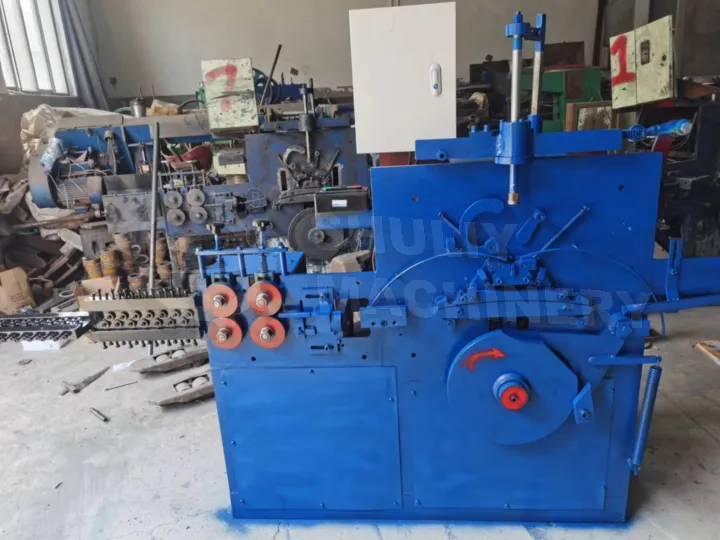
Comprendre les systèmes principaux de votre machine à cintre
Before diving into specific problems, it’s essential to understand the four core subsystems that work together in any machine de fabrication de cintres:
- Système d'alimentation du fil: Bobine de dévidage, rectifieur de fil, contrôle de tension, et rouleaux guides
- Système de formationDie principal de formation, mécanisme de pliage du crochet, et cams de réglage de taille
- Système de coupeLame de coupe volante, lame de cisaille, et mécanisme de coupe des déchets
- Système de contrôleContrôleur PLC, capteurs de proximité, et circuits d'arrêt d'urgence
La plupart des problèmes peuvent être attribués à l'un de ces quatre systèmes. Un diagnostic systématique allant de l'entrée du fil à la sortie finie vous aidera à identifier rapidement la source.
Partie 1 : Problèmes d'alimentation du fil
Les problèmes d'alimentation du fil représentent environ 35 % de toutes les interruptions de machine à cintre selon nos dossiers de service. Ces problèmes sont souvent mal compris car les symptômes apparaissent ailleurs dans le processus de production.
Problème 1 : Saut ou saut du fil lors de l'alimentation
Symptoms: Irregular wire advancement causing inconsistent hanger length, tangled wire on payoff spool, or complete feed stoppage.
Root Causes and Solutions:
| Cause | Méthode de diagnostic | Solution |
|---|---|---|
| Roulements usés du rouleau de rectifieur | Tournez le rouleau à la main ; une sensation de broyage indique une usure. | Remplacez les ensembles de roulements (UCF205 ou équivalent) |
| Tension du fil incorrecte | Vérifiez la lecture du manomètre ; plage normale 15-25kg | Ajustez la tension du ressort à l'aide du bouton de tension |
| Plaques guides du fil plié | Inspection visuelle ; courbure visible ou marques d'usure | Remplacez ou redressez les plaques guides |
| Diamètre du fil incompatible | Mesurez le fil avec un pied à coulisse ; vérifiez la plage de 1,8-2,8 mm | Utilisez le fil dans la tolérance spécifiée |
Problème 2 : Rupture du fil pendant la production
Symptoms: Production line stops, frequent material waste, snapping sounds during operation.
La rupture du fil est rarement une défaillance de la machine — elle indique presque toujours un problème de qualité ou de configuration du matériau. Nos clients indonésiens dans des climats humides rencontrent ce problème plus fréquemment en raison de la corrosion du fil.
Step-by-Step Diagnosis:
- Étape 1Vérifiez l'intégrité du revêtement zinc du fil. Recherchez des taches de rouille, des dépôts de poudre blanche ou un revêtement inégal. Un revêtement galvanisé endommagé accélère la rupture lors du pliage.
- Étape 3Mesurez le diamètre réel du fil à trois points le long de la bobine. Une variation de diamètre dépassant 0,1mm causera des points de stress.
- Vérifiez le rectifieur de fil. La configuration du rectifieur à cinq rouleaux (3 en haut, 2 en bas) doit avoir des rouleaux alignés perpendiculairement à la direction du fil.: Inspect the wire straightener. The five-roller straightener configuration (3 top, 2 bottom) must have rollers aligned perpendicular to wire direction.
- Vérifiez si le bouton d'arrêt d'urgence est engagéVérifiez que le frein de la bobine de dévidage n'est pas bloqué
Pro Tip from Our Field Engineers: In Saudi Arabia’s high-temperature environment (often exceeding 45°C), we recommend storing wire in climate-controlled areas. Thermal expansion causes an 8-12% increase in wire brittleness when stored above 50°C for extended periods.
Problème 3 : Absence d'alimentation du fil
Symptoms: Motor running but no wire advancement, wire bunching at entry point.
- Vérifiez le niveau d'huile de la boîte de vitesses (une huile faible cause un dérapage des engrenages)
- Testez le capteur de proximité à l'entrée du fil (un capteur sale ou mal aligné empêche l'activation du moteur)
- Le système de formation transforme le fil droit en la forme de cintre familière. Les problèmes ici impactent directement la qualité du produit et sont très visibles pour vos clients.
- Suiveurs de came de pliage du crochet usés
Partie 2 : Problèmes de formation du cintre
Clé de l'arbre principal desserrée (cause un décalage de 0,5-2mm du crochet)
Problème 4 : Déformation de la forme du crochet
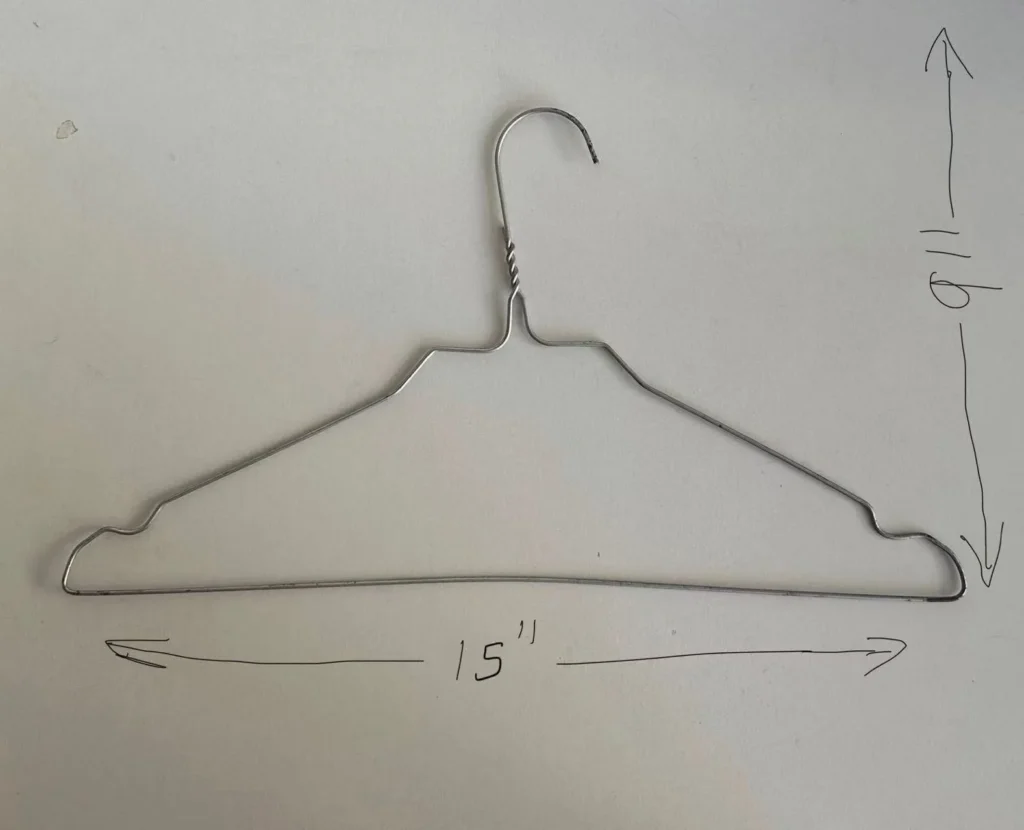
Symptoms: Hooks bent, twisted, or not matching specified curvature (radius 25-35mm for standard hangers).
Common Causes:
Causes mécaniques
- Fatigue du printemps dans le mécanisme de retour de la pince
- Dureté du fil supérieure à 380 HV
- Diamètre du fil incohérent
Causes matérielles
- Variation de la reprise du ressort dans le lot de fil
- Ce problème est particulièrement fréquent lors de nouvelles installations ou après une maintenance majeure. Nos clients pakistanais avec des productions plus longues en font l'expérience moins fréquemment grâce à des pratiques d'exploitation cohérentes.
- Cause principale
Adjustment Procedure: For wire hardness issues, Shuliy’s SLPT-400 machines include a spring-back compensation dial. Increase the dial setting by 2-3 increments for harder wire batches. Contact our technical team for dial calibration if unsure.
Problème 5 : Torsion du corps du cintre
Symptoms: Finished hangers have spiral distortion when viewed from end; hangers don’t lay flat.
Tension asymétrique entre les rouleaux du rectifieur supérieur et inférieur
Root Cause Analysis:
- Cause secondaireDie de formation non centré sur l'axe du fil
- Rarissime causeMauvais alignement de l'accouplement du moteur (vérifiez l'usure de l'élastomère de l'accouplement)
- Problème de taille du cintreEmplacement de réglage
Fix Sequence: First, center the forming die using the dedicated centering gauge (included with your machine). Second, balance straightener roller pressure using the left-right adjustment screws. Third, verify motor alignment using a straightedge across coupling faces.
Problème 6 : Mauvaise taille du cintre
Symptoms: Finished hangers measure outside specified range (standard: 13-14cm children, 15-19cm adults).
| Sens de rotation | Cintre trop large | Came de largeur (côté gauche) |
|---|---|---|
| Sens antihoraire | Cintre trop étroit | Dans le sens horaire |
| Cintre trop long | Cintre trop étroit | Dial de longueur (côté droit) |
| Cintre trop court | Les machines à cintre modernes reposent fortement sur les contrôles PLC et les réseaux de capteurs. Comprendre ces systèmes vous aide à résoudre les problèmes sans attendre la visite d'un technicien. | Dans le sens horaire |
| Alimentation électrique | Les machines à cintre modernes reposent fortement sur les contrôles PLC et les réseaux de capteurs. Comprendre ces systèmes vous aide à résoudre les problèmes sans attendre la visite d'un technicien. | Dial de longueur (côté droit) |
Important: After size adjustment, produce 20-30 test hangers and measure at least 5 samples. Hanger machines require a “settling period” of approximately 100 pieces after any adjustment for stable production.
Partie 3 : Problèmes électriques et de contrôle
Vérifiez l'entrée 380V/3 phases (ou la tension configurée). Vérifiez l'état du disjoncteur.
Problème 7 : La machine ne démarre pas
Systematic Checklist:
- Arrêt d'urgenceTournez le bouton d'arrêt d'urgence dans le sens horaire pour le libérer. Vérifiez que l'indicateur vert est visible.
- Interverrouillage de porteToutes les portes de sécurité doivent être complètement fermées. Les micro-interrupteurs se désactivent lorsque les portes s'ouvrent.
- Voyant de statut du PLCVert solide = en marche. Rouge clignotant = erreur de programme. Éteint = pas d'alimentation au PLC.
- Affichage de l'inverseurAffiche un code de défaut si le moteur a une erreur. Codes courants : OC1 (surtension), OV (surtension), OH (surchauffe).
- Ce problème frustrant indique presque toujours un problème de capteur ou de connexions électriques. L'expansion thermique provoque des connexions lâches qui se déconnectent momentanément — un défi particulier dans les climats chauds comme l'Arabie Saoudite et les Émirats Arabes Unis.Vérifiez toutes les vis du bornier. Le cycle thermique desserre les connexions avec le temps. Serrez toutes les bornes d'alimentation et de signal.
Problème 8 : Arrêts intermittents
Symptoms: Machine stops randomly during production, sometimes 2-3 times per hour, then resumes normally.
This frustrating issue almost always points to either sensor problems or electrical connections. Heat-related expansion causes loose connections to momentarily disconnect—a particular challenge in hot climates like Saudi Arabia and the UAE.
Diagnostic Steps:
- Étape 1Vérifiez les chemins de câbles. La vibration provoque des frottements contre des arêtes vives, endommageant éventuellement l'isolation.
- Étape 3Surveillez la température ambiante près du coffret de contrôle. Si elle dépasse 45°C, installez un ventilateur de refroidissement.
- Vérifiez le rectifieur de fil. La configuration du rectifieur à cinq rouleaux (3 en haut, 2 en bas) doit avoir des rouleaux alignés perpendiculairement à la direction du fil.Nettoyez la surface de l'écran avec un chiffon doux (la poussière et l'huile affectent la sensibilité tactile)
- Vérifiez si le bouton d'arrêt d'urgence est engagéCalibrez les points tactiles via le menu Paramètres > Calibration tactile
Problème 9 : L'écran tactile HMI ne répond pas
Quick Fix Sequence:
- Redémarrez l'HMI (éteignez, attendez 30 secondes, rallumez)
- Calibrate touch points via Settings > Touch Calibration menu
- Power cycle the HMI (turn off, wait 30 seconds, turn on)
- Si l'affichage indique « Timeout de communication », vérifier la connexion du câble RS-485 entre le HMI et le PLC
Part 4: Coating and Surface Finish Problems (PVC Coated Hangers)
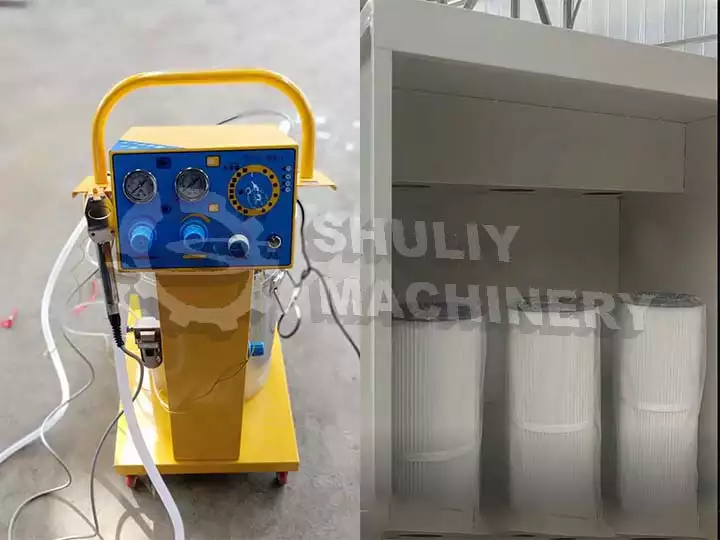
Pour les machines porte-gobelet revêtues de PVC et les lignes de production de porte-gobelet revêtus, les défauts de revêtement sont des défis uniques qui ne se produisent pas dans les machines uniquement avec fil.
Problème 10 : Bulles ou décollement du revêtement en PVC
Symptoms: Air bubbles visible under coating, coating separates from wire surface, peeling at hook or bend points.
Root Causes and Solutions:
| Cause | Vérification | Solution |
|---|---|---|
| Humidité dans le fil | Stocker un fil de rechange pendant 24h dans une zone sèche ; comparer les résultats | Installer un préchauffeur de fil (80°C pendant 2 heures avant utilisation) |
| Surface du fil contaminée | Essuyer le fil avec un chiffon blanc ; vérifier la présence de résidus noirs | Installer une station de nettoyage du fil avant l'extrudeuse |
| Température de l'extrudeuse trop basse | Vérifier les températures des zones de l'extrudeuse (normal : 180-220°C) | Augmenter la température par incréments de 5°C |
| Température de l'extrudeuse trop élevée | Brûlure visible (coloration brune) | Réduire la température par incréments de 5°C |
Problème 11 : Épaisseur de revêtement inégale
Symptoms: Some hangers have visible wire, others have excessive coating buildup; weight variation exceeds 10%.
- Alignement de l'écart de la filière: La filière de revêtement doit être concentrique avec le chemin du fil. Utilisez l'outil de centrage pour l'ajuster.
- Cohérence du RPM de l'extrudeuse: Les fluctuations du RPM provoquent un revêtement pulsé. Vérifier l'huile de la boîte de vitesses et l'état du couplage du moteur.
- Variation de la vitesse du fil: Synchroniser la vitesse d'alimentation du fil avec la sortie de l'extrudeuse. La plupart des problèmes surviennent lorsque ces deux sont désynchronisés.
Problème 12 : Variation de la couleur du revêtement
Symptoms: Finished hangers show different shades of coating color, even when using the same raw material batch.
La variation de couleur est principalement un problème de température. La température du réservoir d'eau de refroidissement doit rester constante entre 15-25°C. Les variations provoquent une différenciation du pigment PVC lors du refroidissement.
- Vérifier que la pompe de refroidissement circule correctement l'eau
- Vérifier la température de l'eau à l'entrée et à la sortie (ne doit pas différer de plus de 3°C)
- Nettoyer le réservoir d'eau de refroidissement ; l'accumulation d'algues affecte l'échange de chaleur
- S'assurer que la masterbatch de couleur est bien mélangée (minimum 20 minutes avant la production)
Planification de maintenance préventive
L'entretien préventif coûte environ 15 % du coût de réparation réactive et prévient 80 % des défaillances majeures. Suivez ce calendrier d'entretien pour maximiser le temps de fonctionnement de la machine.
| Intervalle | Tâches | Temps estimé |
|---|---|---|
| Quotidiennement | Lubrifier les cames, vérifier la tension du fil, vérifier les dispositifs de sécurité, nettoyer la zone de travail | 15-20 minutes |
| Hebdomadairement | Inspecter la netteté de la lame, vérifier la tension de la courroie, nettoyer les capteurs, vérifier les connexions de mise à la terre | 45-60 minutes |
| Mensuellement | Remplacer l'huile de lubrification, vérifier l'état de l'huile de la boîte de vitesses, inspecter les bornes électriques, calibrer les jauges de taille | 2-3 heures |
| Tous les 6 mois | Remplacer les pièces d'usure (roulements, rouleaux, cames), inspecter l'état du moteur, vérifier la sauvegarde du programme PLC | 4-6 heures |
| Annuellement | Inspection complète de la machine par un technicien qualifié, test du système électrique, révision de la boîte de vitesses | 1-2 jours |
Shuliy Maintenance Support: All Shuliy machines include a recommended spare parts kit with the initial purchase. Contact our after-sales team to order replacement parts kits for your specific model. We ship internationally within 5-7 business days to most destinations.
Quand contacter le support technique
Contacter immédiatement l'équipe de support technique de Shuliy si vous rencontrez :
- Tout code d'erreur non couvert dans ce guide
- Vibration anormale (peut indiquer un mauvais alignement mécanique sérieux)
- Odeur de brûlé provenant du moteur ou du coffret électrique
- Fluctuations de pression du système hydraulique (lignes de porte-gobelet revêtues)
- Corruption du programme PLC ou changements de paramètres inexpliqués
Avant de contacter le support, veuillez avoir à portée de main le numéro de modèle de votre machine, le nombre d'heures du moteur enregistrées, et tout code d'erreur affiché. Ces informations aident nos ingénieurs à fournir une assistance plus rapide et précise.
Contact Methods:
- WhatsApp: +86 136 7368 9272 (24/7 for urgent issues)
- Email: info@hangermachines.com (response within 24 hours)
- Appel vidéo : Planifier par email pour un diagnostic à distance