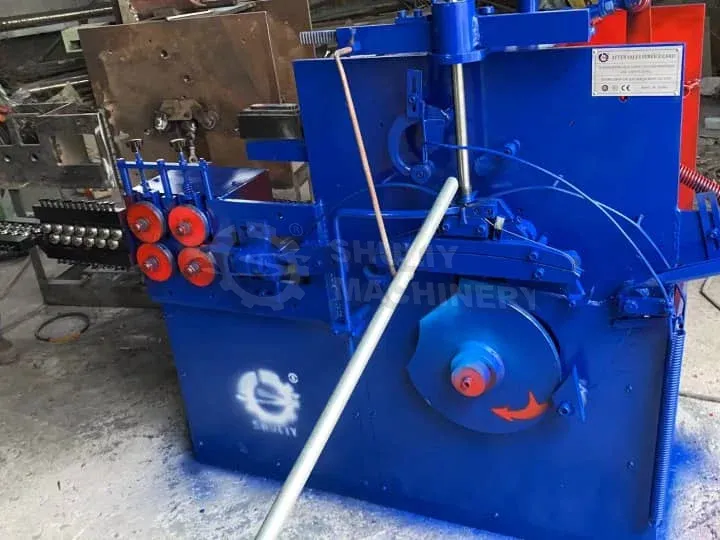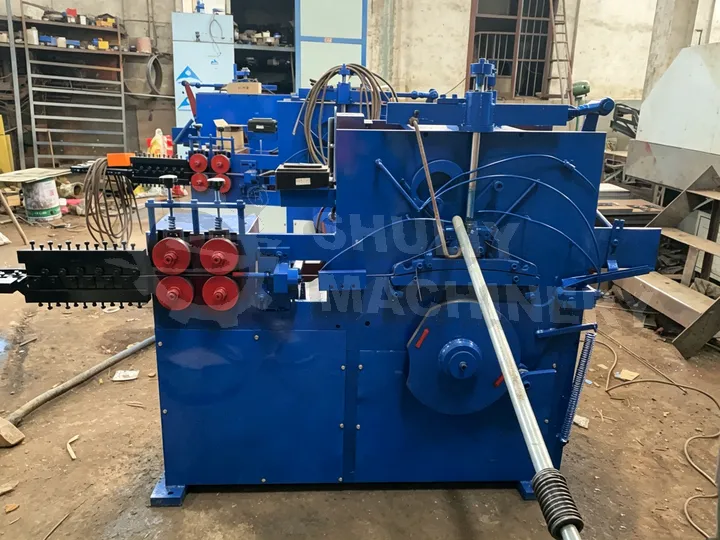
Hanger Machine Troubleshooting Guide: Solutions for 12 Common Problems
Когда ваша машина для изготовления проволочных вешалок перестает работать на полной мощности, каждое минутное простое стоит вам денег. Исходя из нашего 15-летнего опыта поддержки операторов машин в Саудовской Аравии, ОАЭ, Пакистане и Индонезии, мы подготовили это комплексное руководство по устранению 12 наиболее частых проблем наших клиентов.
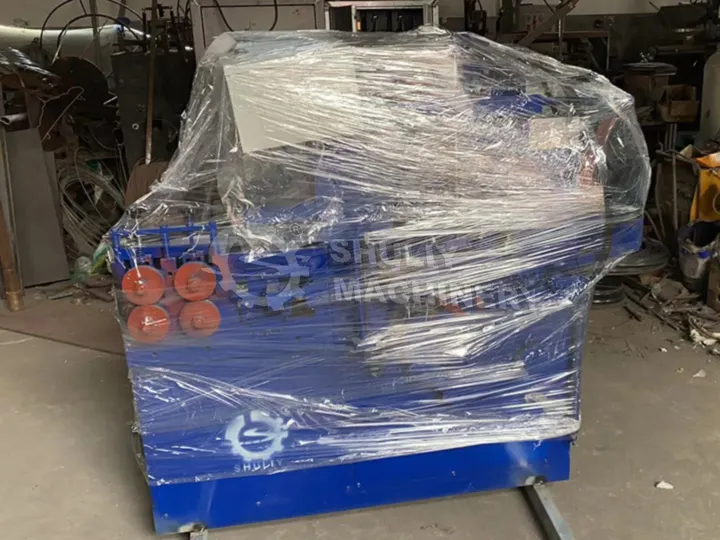
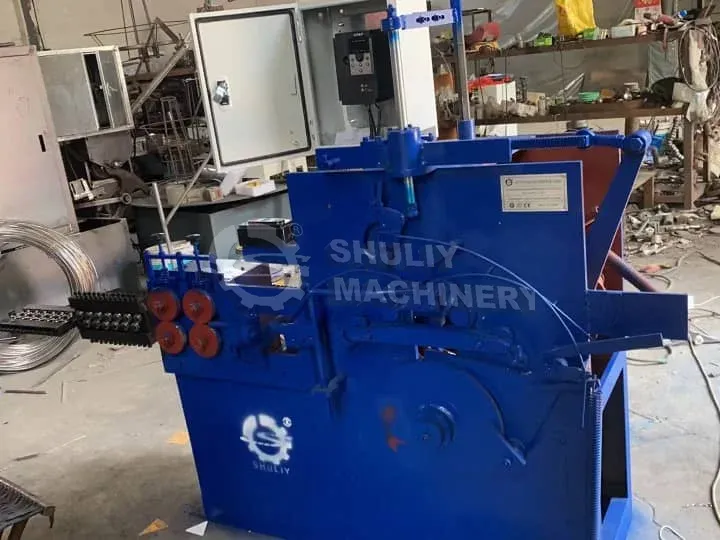
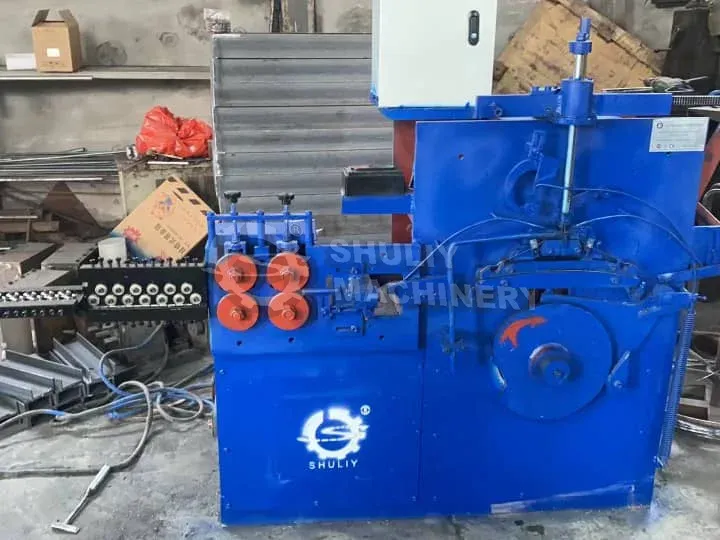
This guide applies to all Shuliy hanger machine models including SLPT-400 wire hanger making machines, PVC-coated hanger machines, welding-type hanger formers, and complete hanger production lines. Each section provides diagnostic steps, root cause analysis, and actionable solutions you can implement immediately.
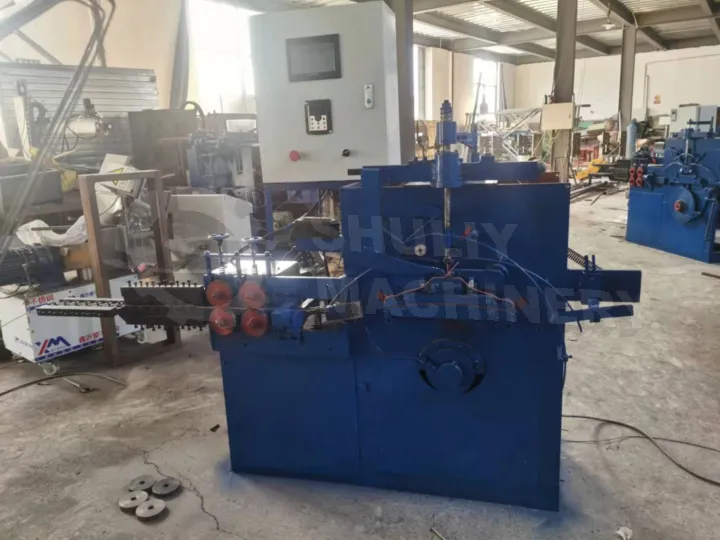
Понимание основных систем вашей машины для вешалок
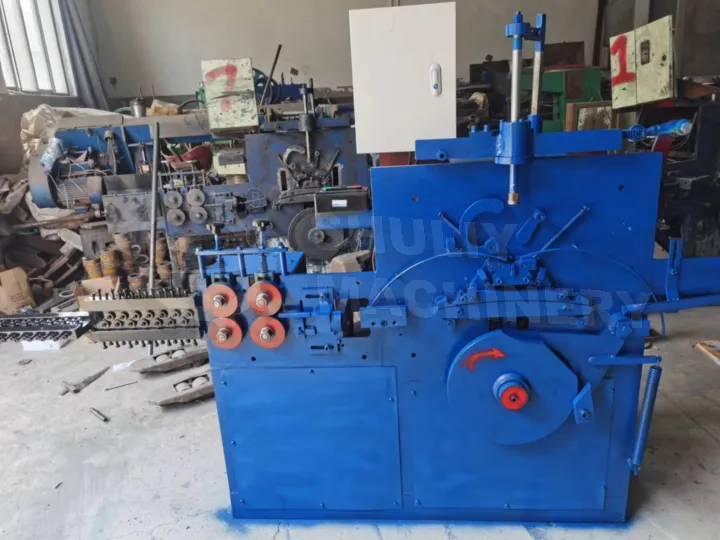
Before diving into specific problems, it’s essential to understand the four core subsystems that work together in any машина для изготовления вешалок:
- Система подачи проволоки: Катушка подачи, выпрямитель проволоки, контроль натяжения и направляющие ролики
- Система формовки: Основная формовочная матрица, механизм изгиба крюка и регуляторы размера
- Режим резки: Летучий нож, режущий диск и механизм резки отходов
- Система управления: Контроллер PLC, датчики приближения и цепи аварийной остановки
Большинство проблем можно связать с одной из этих четырех систем. Систематическая диагностика, начиная с подачи проволоки и заканчивая готовым продуктом, поможет вам быстро определить источник.
Часть 1: Проблемы с подачей проволоки
Проблемы подачи проволоки составляют примерно 35% всех простоев машин для вешалок согласно нашим записям обслуживания. Эти проблемы часто неправильно понимают, потому что симптомы проявляются в другом месте производственного процесса.
Проблема 1: Проволока пропускается или прыгает во время подачи
Symptoms: Irregular wire advancement causing inconsistent hanger length, tangled wire on payoff spool, or complete feed stoppage.
Root Causes and Solutions:
| Причина | Метод диагностики | Решение |
|---|---|---|
| Изношенные подшипники роликов выпрямителя | Поверните ролик вручную; ощущение заедания указывает на износ | Замените комплекты подшипников (UCF205 или аналогичные) |
| Неправильное натяжение проволоки | Проверьте показания тензометра; нормальный диапазон 15-25 кг | Отрегулируйте натяжение пружины с помощью рукоятки натяжения |
| Изогнутые направляющие пластины для проволоки | Визуальный осмотр; видимые изгибы или следы износа | Замените или выровняйте направляющие пластины |
| Несовместимый диаметр проволоки | Измерьте проволоку штангенциркулем; диапазон 1,8-2,8 мм | Используйте проволоку в пределах заданных допусков |
Проблема 2: Обрыв проволоки во время производства
Symptoms: Production line stops, frequent material waste, snapping sounds during operation.
Обрыв проволоки редко связан с неисправностью машины — почти всегда это связано с качеством материала или настройками. Наши клиенты из Индонезии в влажных климатических условиях сталкиваются с этим чаще из-за коррозии проволоки.
Step-by-Step Diagnosis:
- Шаг 1: Проверьте целостность цинкового покрытия проволоки. Обратите внимание на ржавые пятна, белые отложения или неравномерное покрытие. Поврежденное гальванизированное покрытие ускоряет обрыв при изгибе.
- Шаг 3: Измерьте фактический диаметр проволоки в трех точках вдоль катушки. Разница в диаметре более 0,1 мм вызовет точки напряжения.
- : Проверьте выпрямитель проволоки. Конфигурация выпрямителя с пятью роликами (3 сверху, 2 снизу) должна иметь ролики, выровненные перпендикулярно направлению проволоки.: Inspect the wire straightener. The five-roller straightener configuration (3 top, 2 bottom) must have rollers aligned perpendicular to wire direction.
- Проверьте, включена ли кнопка аварийной остановкиПроверьте, разблокирован ли тормоз катушки подачи
Pro Tip from Our Field Engineers: In Saudi Arabia’s high-temperature environment (often exceeding 45°C), we recommend storing wire in climate-controlled areas. Thermal expansion causes an 8-12% increase in wire brittleness when stored above 50°C for extended periods.
Проблема 3: Проволока вообще не подается
Symptoms: Motor running but no wire advancement, wire bunching at entry point.
- : Проверьте уровень масла в редукторе (низкое масло вызывает проскальзывание шестеренок)
- Проверьте датчик приближения у входа проволоки (загрязненный или неправильно выровненный датчик препятствует запуску мотора)
- Система формовки преобразует прямую проволоку в привычную форму вешалки. Проблемы здесь напрямую влияют на качество продукта и наиболее заметны вашим клиентам.
- Изношенные крюки и поворотные ролики
Часть 2: Проблемы формовки вешалок
Ослабленный ключ главного вала (приводит к смещению крюка на 0,5-2 мм)
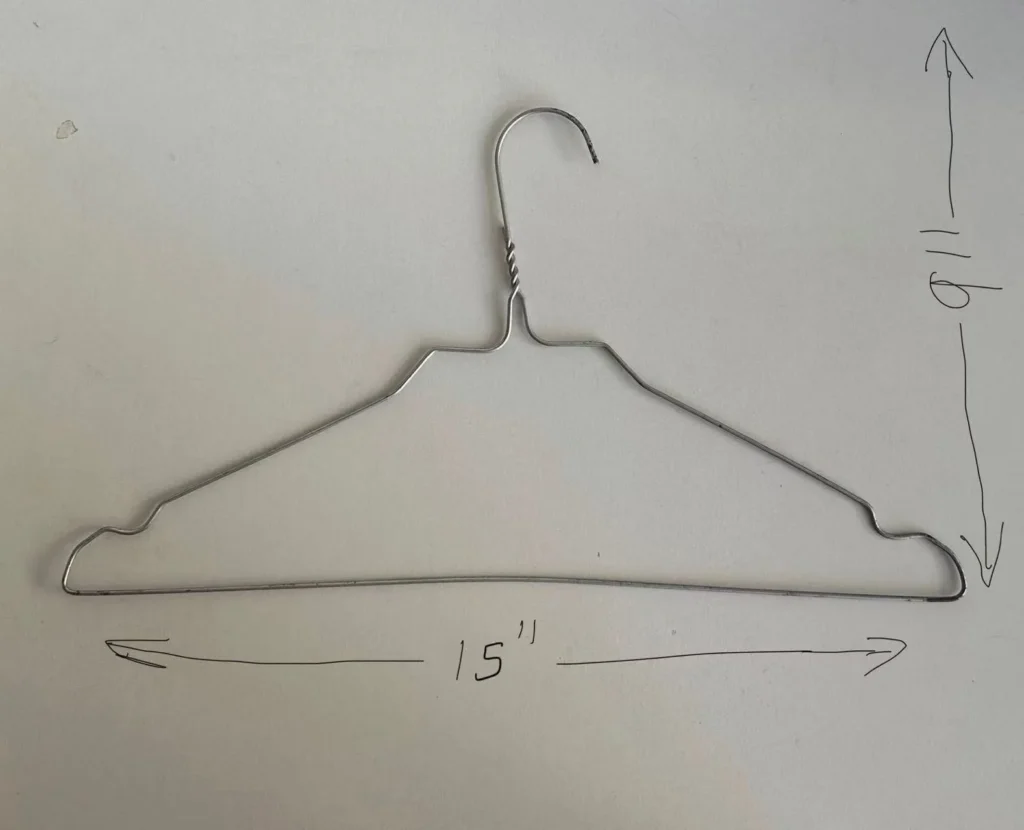
Проблема 4: Искажение формы крюка
Symptoms: Hooks bent, twisted, or not matching specified curvature (radius 25-35mm for standard hangers).
Common Causes:
Механические причины
- Усталость пружины в механизме возврата крюка
- Твердость проволоки превышает 380 HV
- Несогласованность диаметра проволоки
Материальные причины
- Вариации возврата пружины в партии проволоки
- : Эта проблема особенно распространена при новых установках машин или после капитального обслуживания. Наши пакистанские клиенты с более длительными производственными циклами сталкиваются с этим реже благодаря последовательным практикам эксплуатации.
- Основная причина
Adjustment Procedure: For wire hardness issues, Shuliy’s SLPT-400 machines include a spring-back compensation dial. Increase the dial setting by 2-3 increments for harder wire batches. Contact our technical team for dial calibration if unsure.
Проблема 5: Скручивание корпуса вешалки
Symptoms: Finished hangers have spiral distortion when viewed from end; hangers don’t lay flat.
: Асимметричное натяжение между верхними и нижними роликами выпрямителя
Root Cause Analysis:
- : Вторичная причина: Формовочный штамп не по центру по оси проволоки
- Редкая причина: Несогласованность муфты мотора (проверьте износ эластомера муфты)
- Проблема с размером вешалкиМесто регулировки
Fix Sequence: First, center the forming die using the dedicated centering gauge (included with your machine). Second, balance straightener roller pressure using the left-right adjustment screws. Third, verify motor alignment using a straightedge across coupling faces.
Проблема 6: Неправильный размер вешалки
Symptoms: Finished hangers measure outside specified range (standard: 13-14cm children, 15-19cm adults).
| Направление вращения | Вешалка слишком широкая | Камера ширины (левая сторона) |
|---|---|---|
| Против часовой стрелки | Вешалка слишком узкая | : По часовой стрелке |
| Вешалка слишком длинная | Вешалка слишком узкая | Длина регулятора (правый бок) |
| Вешалка слишком короткая | Современные машины для вешалок сильно зависят от PLC и сенсорных сетей. Понимание этих систем поможет вам решать проблемы без ожидания визита техника. | : По часовой стрелке |
| Электропитание | Современные машины для вешалок сильно зависят от PLC и сенсорных сетей. Понимание этих систем поможет вам решать проблемы без ожидания визита техника. | Длина регулятора (правый бок) |
Important: After size adjustment, produce 20-30 test hangers and measure at least 5 samples. Hanger machines require a “settling period” of approximately 100 pieces after any adjustment for stable production.
Часть 3: Электрические и управляющие системы
: Проверьте входное напряжение 380 В/трехфазное (или настроенное напряжение). Проверьте состояние автоматического выключателя.
Проблема 7: Машина не запускается
Systematic Checklist:
- Аварийная остановка: Поверните кнопку аварийной остановки по часовой стрелке для освобождения. Убедитесь, что зеленый индикатор виден.
- Блокировка двери: Все дверцы безопасности должны быть полностью закрыты. Микровыключатели отключаются при открытии дверей.
- Индикатор состояния PLC: Сплошной зеленый = работает. Мерцающий красный = ошибка программы. Выключено = нет питания PLC.
- Дисплей инвертора: показывает код ошибки, если у привода мотора есть ошибка. Распространенные коды: OC1 (перегрузка по току), OV (перенапряжение), OH (перегрев).
- Эта раздражающая проблема почти всегда связана с проблемами датчиков или электрическими соединениями. Расширение, связанное с теплом, вызывает временное отключение соединений — особенно в жарком климате, таком как Саудовская Аравия и ОАЭ.: Проверьте все винты клеммных блоков. Тепловое циклирование ослабляет соединения со временем. Затяните все клеммы питания и сигналов.
Проблема 8: Перебои в работе
Symptoms: Machine stops randomly during production, sometimes 2-3 times per hour, then resumes normally.
This frustrating issue almost always points to either sensor problems or electrical connections. Heat-related expansion causes loose connections to momentarily disconnect—a particular challenge in hot climates like Saudi Arabia and the UAE.
Diagnostic Steps:
- Шаг 1: Осмотрите кабельные лотки. Вибрация вызывает трение кабелей о острые края, что со временем повреждает изоляцию.
- Шаг 3: Следите за температурой окружающей среды возле шкафа управления. Если она превышает 45°C, установите вентилятор охлаждения шкафа.
- : Проверьте выпрямитель проволоки. Конфигурация выпрямителя с пятью роликами (3 сверху, 2 снизу) должна иметь ролики, выровненные перпендикулярно направлению проволоки.Очистите поверхность экрана мягкой тканью (пыль и масло влияют на чувствительность касания)
- Проверьте, включена ли кнопка аварийной остановкиКалибруйте точки касания через меню Настройки > Калибровка касания
Проблема 9: Не реагирует сенсорный экран HMI
Quick Fix Sequence:
- Перезагрузите питание HMI (выключите, подождите 30 секунд, включите)
- Если дисплей показывает «Тайм-аут связи», проверьте соединение кабеля RS-485 между HMI и PLC
- Для машин с покрытием PVC и линий производства покрытых вешалок дефекты покрытия — уникальные проблемы, которые не встречаются в машинах только для проволоки.
- Проверка
Part 4: Coating and Surface Finish Problems (PVC Coated Hangers)
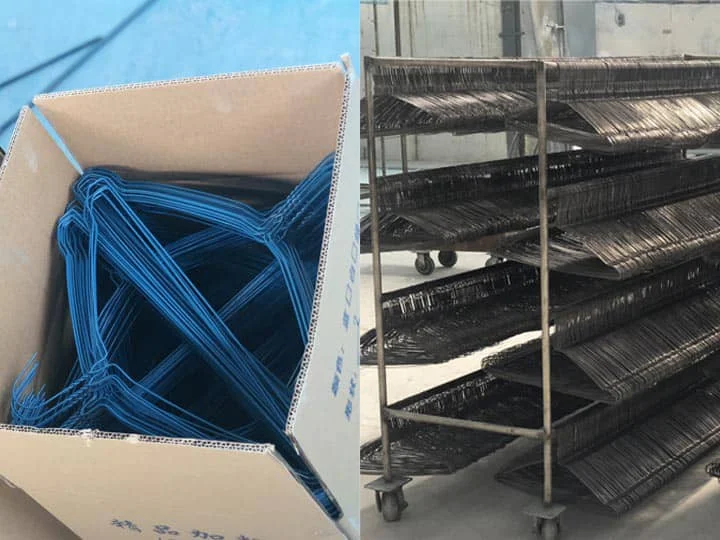
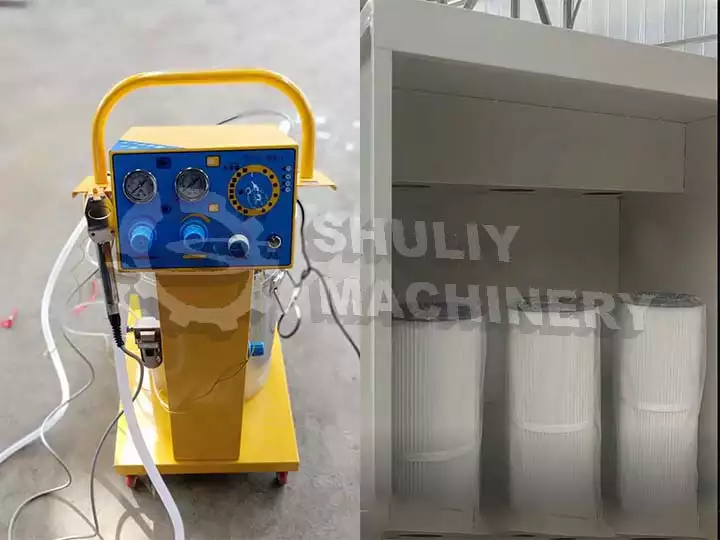
For PVC-coated hanger machines and coated hanger production lines, coating defects are unique challenges that don’t occur in wire-only machines.
Проблема 10: Пузырение или отслаивание покрытия PVC
Symptoms: Air bubbles visible under coating, coating separates from wire surface, peeling at hook or bend points.
Root Causes and Solutions:
| Причина | Verification | Решение |
|---|---|---|
| Влага в проволоке | Храните запасную проволоку в сухом месте в течение 24 часов; сравните результаты | Установите предварительный нагреватель проволоки (80°C в течение 2 часов перед использованием) |
| Загрязненная поверхность проволоки | Протрите проволоку белой тканью; проверьте наличие черных остатков | Установите станцию очистки проволоки перед экструдером |
| Температура экструдера слишком низкая | Проверьте температуру зон экструдера (норма: 180-220°C) | Увеличивайте температуру с шагом 5°C |
| Температура экструдера слишком высокая | Видимый обгоревший след (коричневатое изменение цвета) | Уменьшайте температуру с шагом 5°C |
Проблема 11: Неравномерная толщина покрытия
Symptoms: Some hangers have visible wire, others have excessive coating buildup; weight variation exceeds 10%.
- Выравнивание зазора в штампе: Литье должно быть концентричным с проволочным путем. Используйте инструмент для центрирования штампа для регулировки.
- Постоянство RPM экструдера: Колебания оборотов вызывают пульсирующее покрытие. Проверьте состояние масла в редукторе и муфты мотора.
- Варьирование скорости проволоки: Синхронизируйте скорость подачи проволоки с выходом экструдера. Большинство проблем возникает при несоответствии.
Проблема 12: Различия в цвете покрытия
Symptoms: Finished hangers show different shades of coating color, even when using the same raw material batch.
Цветовая вариация в основном связана с температурой. Температура резервуара для охлаждающей воды должна оставаться постоянной в диапазоне 15-25°C. Колебания вызывают разное осаждение пигмента PVC во время охлаждения.
- Проверьте, правильно ли циркулирует вода в охлаждающем насосе
- Проверьте температуру воды на входе и выходе (не должна отличаться более чем на 3°C)
- Очистите резервуар для охлаждающей воды; накопление водорослей влияет на теплообмен
- Убедитесь, что мастербатч цвета тщательно перемешан (минимум 20 минут перед производством)
План профилактического обслуживания
Профилактическое обслуживание стоит примерно 15% от стоимости реактивного ремонта и предотвращает 80% крупных отказов. Следуйте этому графику обслуживания для максимизации времени работы машины.
| Интервал | Задачи | Оценочное время |
|---|---|---|
| Ежедневно | Смазывайте кулачковые ведомки, проверяйте натяжение проволоки, проверяйте безопасность, очищайте рабочую зону | 15-20 минут |
| Еженедельно | Проверьте остроту лезвия, натяжение ремня, очистите датчики, проверьте заземление | 45-60 минут |
| Ежемесячно | Замените смазочное масло, проверьте состояние масла в редукторе, осмотрите электрические клеммы, откалибруйте измерители размера | 2-3 часа |
| Каждые 6 месяцев | Заменяйте изнашивающиеся части (подшипники, ролики, кулачки), проверяйте состояние мотора, делайте резервную копию программы PLC | 4-6 часов |
| Ежегодно | Полная проверка машины квалифицированным специалистом, тестирование электрической системы, капитальный ремонт редуктора | 1-2 дня |
Shuliy Maintenance Support: All Shuliy machines include a recommended spare parts kit with the initial purchase. Contact our after-sales team to order replacement parts kits for your specific model. We ship internationally within 5-7 business days to most destinations.
Когда обращаться в техническую поддержку
Свяжитесь с командой технической поддержки Shuliy немедленно, если у вас возникнут:
- Любой код ошибки, не покрытый в этом руководстве
- Аномальная вибрация (может указывать на серьезное механическое смещение)
- Запах горелого из мотора или электрического шкафа
- Колебания давления гидравлической системы (линии покрытых вешалок)
- Повреждение программы PLC или необъяснимые изменения параметров
Перед обращением в службу поддержки подготовьте номер модели вашей машины, количество часов работы мотора и любые отображаемые коды ошибок. Эта информация поможет нашим инженерам быстрее и точнее дать рекомендации.
Contact Methods:
- WhatsApp: +86 136 7368 9272 (24/7 for urgent issues)
- Email: info@hangermachines.com (response within 24 hours)
- Видеозвонок: Запланируйте по электронной почте для удаленной диагностики