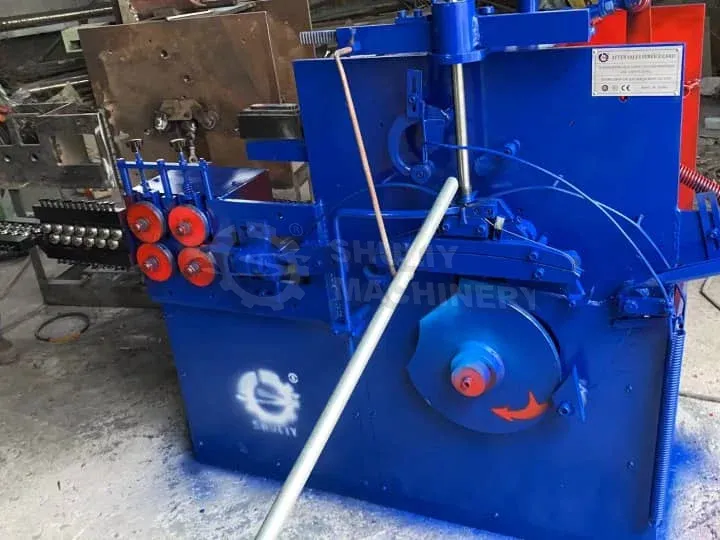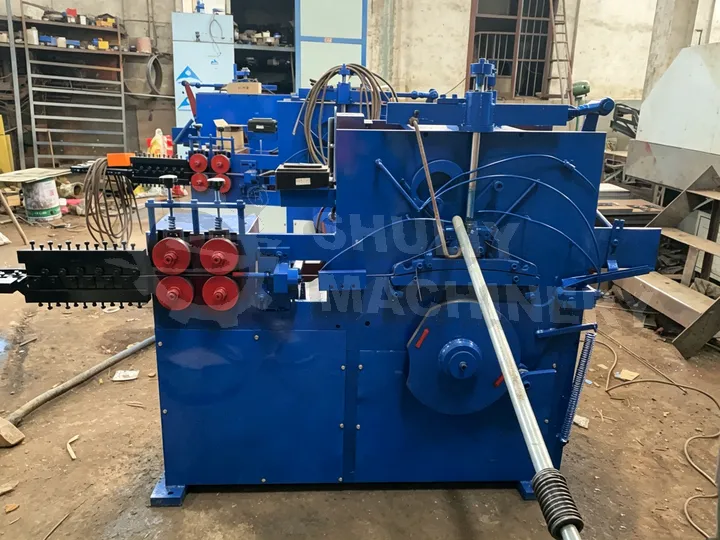
Hanger Machine Troubleshooting Guide: Solutions for 12 Common Problems
عندما يتوقف جهاز صنع علاقات السلك عن الأداء بكفاءة، فإن كل دقيقة توقف تكلفك مالًا. استنادًا إلى خبرتنا الميدانية التي تزيد عن 15 عامًا في دعم مشغلي آلات العلاقات في السعودية، الإمارات، باكستان، وإندونيسيا، قمنا بتجميع هذا الدليل الشامل لاستكشاف الأخطاء وإصلاحها الذي يغطي 12 مشكلة الأكثر تكرارًا التي يواجهها عملاؤنا.
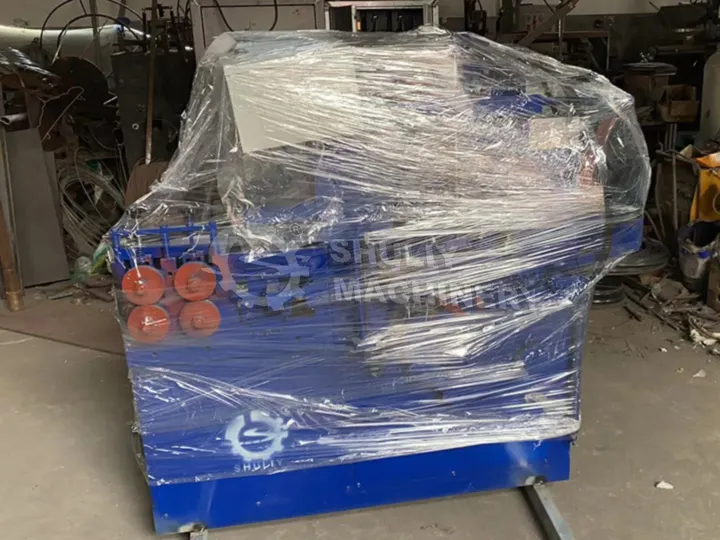
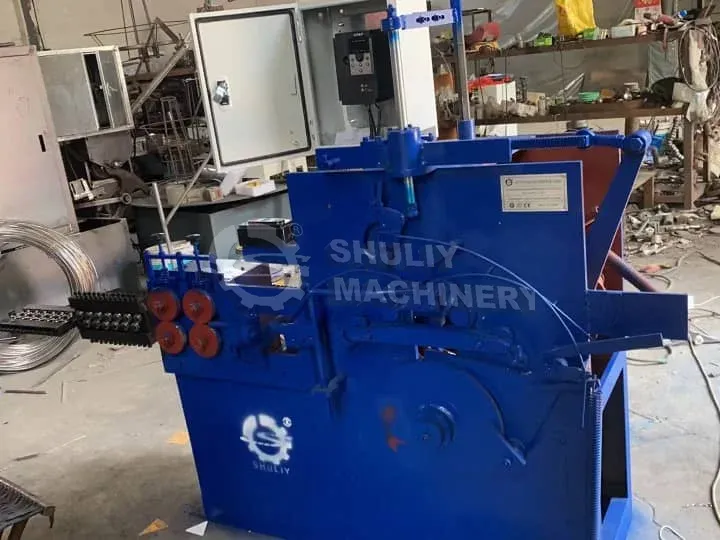
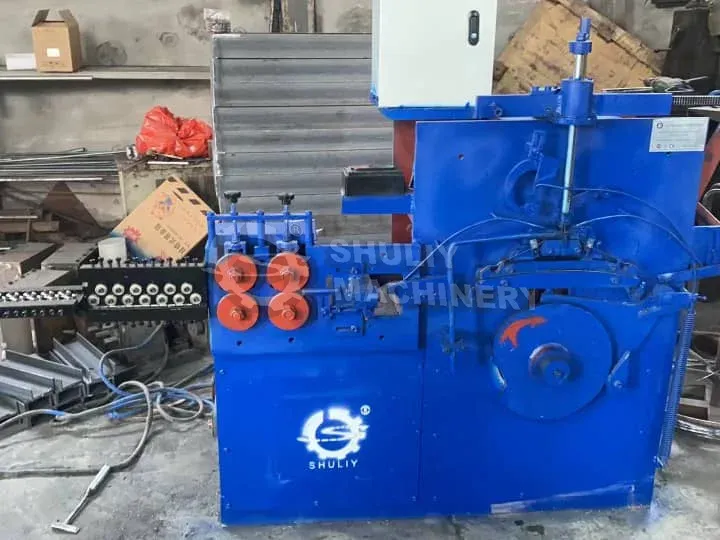
This guide applies to all Shuliy hanger machine models including SLPT-400 wire hanger making machines, PVC-coated hanger machines, welding-type hanger formers, and complete hanger production lines. Each section provides diagnostic steps, root cause analysis, and actionable solutions you can implement immediately.
فهم أنظمة آلة العلاقات الأساسية الخاصة بك
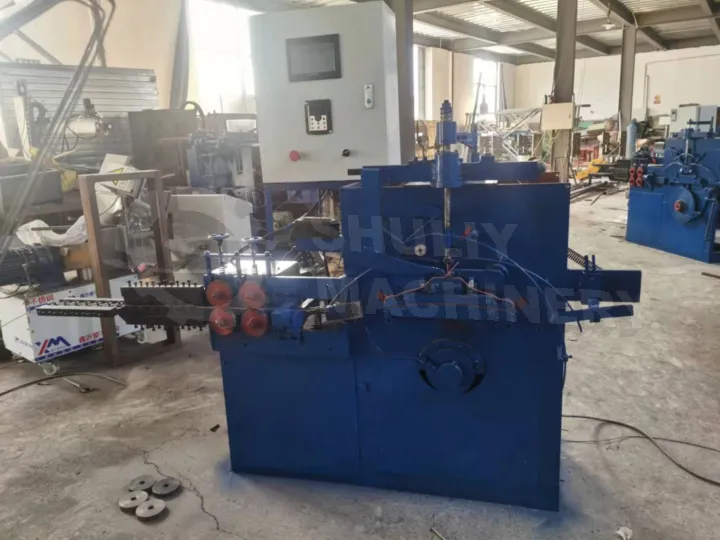
Before diving into specific problems, it’s essential to understand the four core subsystems that work together in any ماكينة صنع المعلق:
- نظام تغذية السلك: بكرة الدفع، تسوية السلك، التحكم في التوتر، والبكرات الدليلية
- نظام التشكيل: القالب الرئيسي، آلية ثني الخطاف، والكامات لضبط الحجم
- نظام القطع: سكين القطع الطائر، شفرة القص، وآلية قطع الخردة
- نظام التحكم: وحدة PLC، حساسات القرب، ودارات إيقاف الطوارئ
يمكن تتبع معظم المشاكل إلى أحد هذه الأنظمة الأربعة. التشخيص المنهجي بدءًا من إدخال السلك حتى الإخراج النهائي سيساعدك على تحديد المصدر بسرعة.
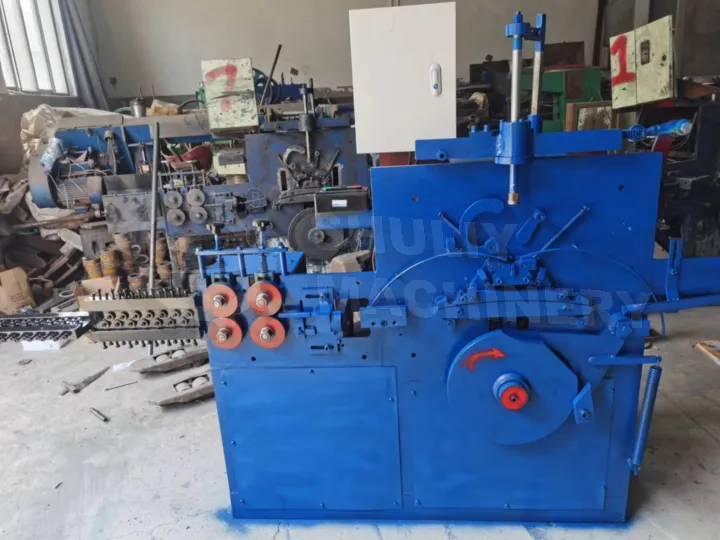
الجزء 1: مشاكل تغذية السلك
مشاكل تغذية السلك تمثل حوالي 35% من وقت توقف آلات العلاقات وفقًا لسجلات خدمتنا. غالبًا ما يُساء فهم هذه المشاكل لأن الأعراض تظهر في أماكن أخرى من عملية الإنتاج.
المشكلة 1: تخطي أو قفز السلك أثناء التغذية
Symptoms: Irregular wire advancement causing inconsistent hanger length, tangled wire on payoff spool, or complete feed stoppage.
Root Causes and Solutions:
| السبب | طريقة التشخيص | الحل |
|---|---|---|
| تآكل بكرات التسوية المهترئة | دوران البكرة يدويًا؛ الشعور بالاحتكاك يدل على التآكل | استبدال مجموعات الكراسي (UCF205 أو ما يعادلها) |
| توتر السلك غير صحيح | تحقق من قراءة مقياس التوتر؛ النطاق الطبيعي 15-25 كجم | ضبط توتر الربيع باستخدام مقبض التوتر |
| ألواح دليل السلك المثنية | الفحص البصري؛ وجود انحناء مرئي أو علامات تآكل | استبدال أو تصحيح ألواح الدليل |
| قطر السلك غير متوافق | قم بقياس السلك باستخدام مقياس الفاصل؛ تحقق من أن النطاق 1.8-2.8 مم | استخدام السلك ضمن التحمل المحدد |
المشكلة 2: كسر السلك أثناء الإنتاج
Symptoms: Production line stops, frequent material waste, snapping sounds during operation.
كسر السلك نادرًا ما يكون خطأ في الآلة — إنه دائمًا تقريبًا مرتبط بجودة المادة أو مشكلات التكوين. عملاؤنا في إندونيسيا في المناخ الرطب يواجهون هذه المشكلة بشكل أكثر تكرارًا بسبب تآكل السلك.
Step-by-Step Diagnosis:
- خطوة 1: تحقق من سلامة طلاء الزنك على السلك. ابحث عن بقع صدأ، ترسيبات مسحوق أبيض، أو طلاء غير متساوٍ. تسريع تلف الطلاء المجلفن يسرع الكسر أثناء الثني.
- خطوة 3: قياس قطر السلك الفعلي عند ثلاث نقاط على طول الملف. التباين في القطر يتجاوز 0.1 مم سيسبب نقاط إجهاد.
- : فحص تسوية السلك. يجب أن يكون تكوين آلة التسوية ذات الخمسة بكرات (3 أعلى، 2 أسفل) محاذيًا عموديًا على اتجاه السلك.: Inspect the wire straightener. The five-roller straightener configuration (3 top, 2 bottom) must have rollers aligned perpendicular to wire direction.
- تحقق مما إذا كان زر إيقاف الطوارئ مضغوطًاتحقق من عدم قفل فرامل بكرة الدفع
Pro Tip from Our Field Engineers: In Saudi Arabia’s high-temperature environment (often exceeding 45°C), we recommend storing wire in climate-controlled areas. Thermal expansion causes an 8-12% increase in wire brittleness when stored above 50°C for extended periods.
المشكلة 3: عدم تغذية السلك على الإطلاق
Symptoms: Motor running but no wire advancement, wire bunching at entry point.
- فحص مستوى زيت علبة التروس (انخفاض الزيت يسبب انزلاق التروس)
- اختبار حساس القرب عند مدخل السلك (حساس متسخ أو غير محاذٍ يمنع تفعيل المحرك)
- نظام التشكيل يحول السلك المستقيم إلى شكل الحامل المألوف. المشاكل هنا تؤثر مباشرة على جودة المنتج وتكون مرئية لعملائك.
- بكرات الكام المهترئة التي تسبب انحناء الخطاف
الجزء 2: مشاكل تشكيل الحامل
مفتاح العمود الرئيسي غير محكم (يسبب انحراف 0.5-2 مم في الخطاف)
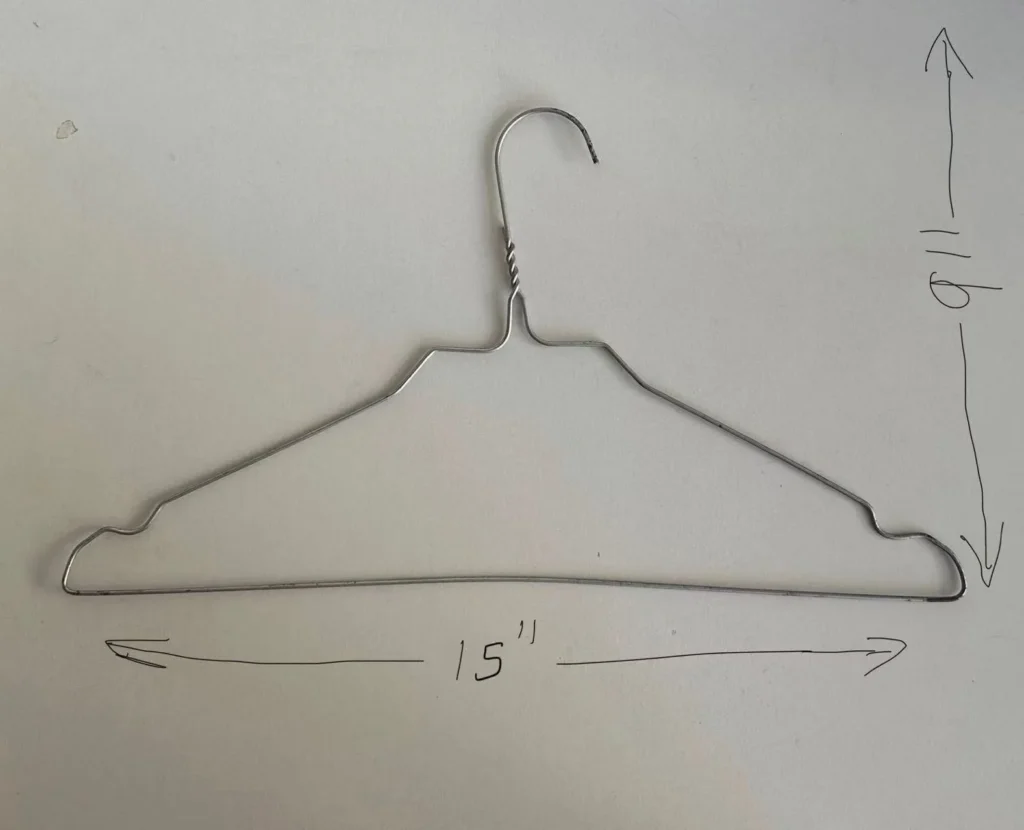
المشكلة 4: تشوه شكل الخطاف
Symptoms: Hooks bent, twisted, or not matching specified curvature (radius 25-35mm for standard hangers).
Common Causes:
الأسباب الميكانيكية
- إرهاق الربيع في آلية عودة الخطاف
- صلابة السلك تتجاوز 380 HV
- تباين في قطر السلك
الأسباب المادية
- تباين الارتداد في دفعة السلك
- هذه المشكلة شائعة بشكل خاص في التركيبات الجديدة للآلات أو بعد الصيانة الكبرى. عملاؤنا في باكستان الذين لديهم فترات إنتاج أطول يواجهونها بشكل أقل بسبب ممارسات التشغيل المستمرة.
- السبب الرئيسي
Adjustment Procedure: For wire hardness issues, Shuliy’s SLPT-400 machines include a spring-back compensation dial. Increase the dial setting by 2-3 increments for harder wire batches. Contact our technical team for dial calibration if unsure.
المشكلة 5: التواء جسم الحامل
Symptoms: Finished hangers have spiral distortion when viewed from end; hangers don’t lay flat.
: توتر غير متساوٍ بين بكرات التسوية العلوية والسفلية
Root Cause Analysis:
- سبب ثانوي: عدم تمركز قالب التشكيل على محور السلك
- سبب نادر: عدم محاذاة اقتران المحرك (تحقق من تآكل المطاط في الاقتران)
- مشكلة حجم الحاملموقع التعديل
Fix Sequence: First, center the forming die using the dedicated centering gauge (included with your machine). Second, balance straightener roller pressure using the left-right adjustment screws. Third, verify motor alignment using a straightedge across coupling faces.
المشكلة 6: حجم الحامل غير صحيح
Symptoms: Finished hangers measure outside specified range (standard: 13-14cm children, 15-19cm adults).
| اتجاه الدوران | الحامل واسع جدًا | كام العرض (الجانب الأيسر) |
|---|---|---|
| عكس عقارب الساعة | الحامل ضيق جدًا | عكس عقارب الساعة |
| الحامل طويل جدًا | الحامل ضيق جدًا | مقاس الموجه (الجانب الأيمن) |
| الحامل قصير جدًا | تعتمد آلات العلاقات الحديثة بشكل كبير على وحدات PLC وشبكات الحساسات. فهم هذه الأنظمة يساعدك على حل المشكلات دون انتظار زيارة فني. | عكس عقارب الساعة |
| مزود الطاقة | تعتمد آلات العلاقات الحديثة بشكل كبير على وحدات PLC وشبكات الحساسات. فهم هذه الأنظمة يساعدك على حل المشكلات دون انتظار زيارة فني. | مقاس الموجه (الجانب الأيمن) |
Important: After size adjustment, produce 20-30 test hangers and measure at least 5 samples. Hanger machines require a “settling period” of approximately 100 pieces after any adjustment for stable production.
الجزء 3: مشاكل النظام الكهربائي والتحكم
: تحقق من إدخال 380 فولت/ثلاث مراحل (أو الجهد المهيأ). تحقق من حالة قاطع الدائرة.
المشكلة 7: عدم تشغيل الآلة
Systematic Checklist:
- إيقاف الطوارئ: قم بتدوير زر الطوارئ في اتجاه عقارب الساعة لإطلاقه. تأكد من ظهور مؤشر أخضر.
- قفل الباب: يجب أن تكون جميع أبواب السلامة مغلقة تمامًا. تتوقف الميكرو-مفاتيح عن العمل عند فتح الأبواب.
- ضوء حالة PLC: أخضر ثابت = قيد التشغيل. أحمر وامض = خطأ في البرنامج. إيقاف = لا يوجد طاقة للPLC.
- عرض العاكس: يظهر رمز الخطأ إذا كان هناك خطأ في محرك القيادة. الرموز الشائعة: OC1 (تيار زائد)، OV (جهد زائد)، OH (سخونة زائدة).
- : هذه المشكلة المحبطة دائمًا ما تشير إلى إما مشاكل في الحساسات أو الاتصالات الكهربائية. التمدد الناتج عن الحرارة يسبب فقدان الاتصال مؤقتًا — وهو تحدٍ خاص في المناخات الحارة مثل السعودية والإمارات.: تحقق من جميع براغي الكتل الطرفية. التمدد الحراري يخفف الاتصالات مع مرور الوقت. شد جميع طرفي الطاقة والإشارة.
المشكلة 8: توقفات متقطعة
Symptoms: Machine stops randomly during production, sometimes 2-3 times per hour, then resumes normally.
This frustrating issue almost always points to either sensor problems or electrical connections. Heat-related expansion causes loose connections to momentarily disconnect—a particular challenge in hot climates like Saudi Arabia and the UAE.
Diagnostic Steps:
- خطوة 1: فحص حوامل الكابلات. الاهتزاز يسبب احتكاك الكابلات بالحواف الحادة، مما يؤدي في النهاية إلى تلف العزل.
- خطوة 3: راقب درجة الحرارة المحيطة بالقرب من خزانة التحكم. إذا تجاوزت 45°C، قم بتركيب مروحة تبريد للخزانة.
- : فحص تسوية السلك. يجب أن يكون تكوين آلة التسوية ذات الخمسة بكرات (3 أعلى، 2 أسفل) محاذيًا عموديًا على اتجاه السلك.: نظف سطح الشاشة بقطعة قماش ناعمة (الغبار والزيت يؤثران على حساسية اللمس)
- تحقق مما إذا كان زر إيقاف الطوارئ مضغوطًاقم بمعايرة نقاط اللمس عبر قائمة الإعدادات > معايرة اللمس
المشكلة 9: عدم استجابة شاشة اللمس HMI
Quick Fix Sequence:
- : أعد تشغيل شاشة اللمس (إيقاف، الانتظار 30 ثانية، تشغيل)
- : إذا أظهر العرض “انتهاء مهلة الاتصال”، تحقق من اتصال كابل RS-485 بين شاشة اللمس وPLC
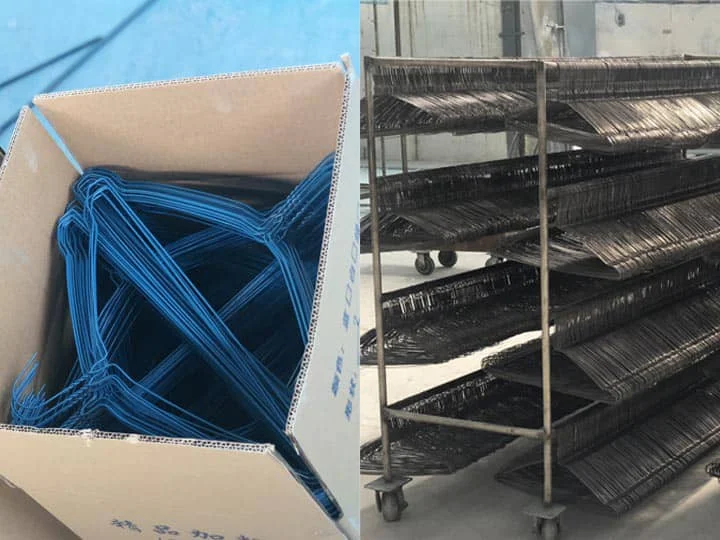
- بالنسبة لآلات علاقات مغطاة بـPVC وخطوط إنتاج العلاقات المغطاة، عيوب الطلاء تمثل تحديات فريدة لا تحدث في آلات السلك فقط.
- التحقق
Part 4: Coating and Surface Finish Problems (PVC Coated Hangers)
For PVC-coated hanger machines and coated hanger production lines, coating defects are unique challenges that don’t occur in wire-only machines.
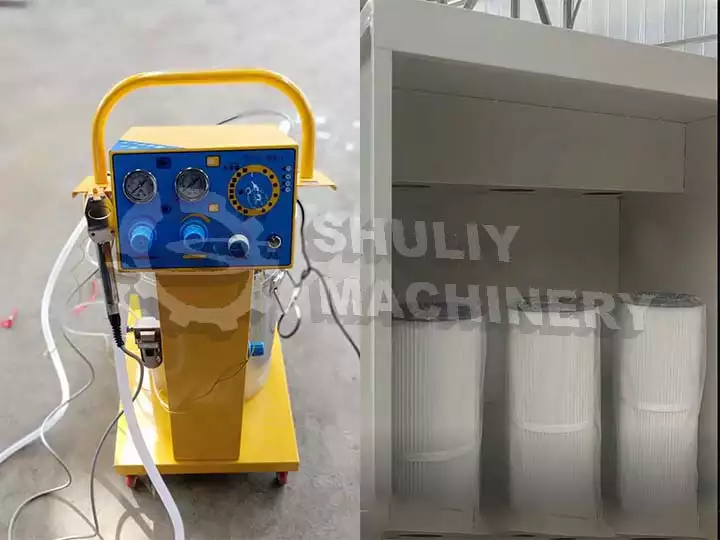
المشكلة 10: فقاعات أو تقشير طلاء PVC
Symptoms: Air bubbles visible under coating, coating separates from wire surface, peeling at hook or bend points.
Root Causes and Solutions:
| السبب | Verification | الحل |
|---|---|---|
| رطوبة في السلك | خزن السلك الاحتياطي لمدة 24 ساعة في منطقة جافة؛ قارن النتائج | تركيب سخان السلك المسبق (80°C لمدة ساعتين قبل الاستخدام) |
| سطح السلك الملوث | امسح السلك بقطعة قماش بيضاء؛ تحقق من وجود بقايا سوداء | تركيب محطة تنظيف السلك قبل الم extruder |
| درجة حرارة الم extruder منخفضة جدًا | تحقق من درجات حرارة مناطق الم extruder (المعدل الطبيعي: 180-220°C) | زيادة درجة الحرارة بمقدار 5°C |
| درجة حرارة الم extruder مرتفعة جدًا | تصبغ مرئي (تغير لون بني) | خفض درجة الحرارة بمقدار 5°C |
المشكلة 11: سمك الطلاء غير متساوٍ
Symptoms: Some hangers have visible wire, others have excessive coating buildup; weight variation exceeds 10%.
- محاذاة فجوة القالب: يجب أن يكون قالب الطلاء متمركزًا مع مسار السلك. استخدم أداة موازنة القالب لضبطه.
- ثبات سرعة الم extruder: يتسبب تقلب RPM في تذبذب الطلاء. تحقق من حالة زيت علبة التروس وموصل المحرك.
- تفاوت سرعة السلك: تزامن سرعة تغذية السلك مع خرج الم extruder. تحدث معظم المشاكل عندما تكون غير متطابقة.
المشكلة 12: تباين لون الطلاء
Symptoms: Finished hangers show different shades of coating color, even when using the same raw material batch.
تفاوت اللون هو في المقام الأول مشكلة درجة حرارة. يجب أن يظل درجة حرارة خزان مياه التبريد ثابتة بين 15-25°C. التغيرات تسبب ترسيب صبغة PVC بشكل مختلف أثناء التبريد.
- تحقق من أن مضخة التبريد تدور الماء بشكل صحيح
- تحقق من درجة حرارة الماء عند المدخل والمخرج (لا ينبغي أن تختلف بأكثر من 3°C)
- نظف خزان مياه التبريد؛ تراكم الطحالب يؤثر على تبادل الحرارة
- تأكد من خلط المادة الأساسية للون جيدًا (على الأقل 20 دقيقة قبل الإنتاج)
جدول الصيانة الوقائية
تكاليف الصيانة الوقائية حوالي 15% من تكاليف الإصلاحات الطارئة وتمنع 80% من الأعطال الكبرى. اتبع جدول الصيانة هذا لزيادة وقت تشغيل الماكينة.
| الفاصل الزمني | مهام | الوقت المقدر |
|---|---|---|
| يوميًا | تزييت متابعات الكامات، فحص توتر السلك، التحقق من قفل الأمان، تنظيف منطقة العمل | 15-20 دقيقة |
| أسبوعيًا | فحص حدة الشفرة، فحص توتر الحزام، تنظيف المستشعرات، التحقق من التوصيلات الأرضية | 45-60 دقيقة |
| شهريًا | استبدال زيت التشحيم، فحص حالة زيت علبة التروس، فحص التوصيلات الكهربائية، معايرة مقاييس الحجم | 2-3 ساعات |
| كل 6 أشهر | استبدال الأجزاء القابلة للاهتراء (الكرات، البكرات، الكامات)، فحص حالة المحرك، نسخ احتياطي لبرنامج PLC | 4-6 ساعات |
| سنويًا | فحص كامل للآلة بواسطة فني مؤهل، اختبار النظام الكهربائي، تجديد علبة التروس | 1-2 أيام |
Shuliy Maintenance Support: All Shuliy machines include a recommended spare parts kit with the initial purchase. Contact our after-sales team to order replacement parts kits for your specific model. We ship internationally within 5-7 business days to most destinations.
متى تتصل بالدعم الفني
اتصل فورًا بفريق الدعم الفني لشوللي إذا واجهت:
- أي رمز خطأ غير مغطى في هذا الدليل
- اهتزاز غير طبيعي (قد يشير إلى عدم محاذاة ميكانيكية خطيرة)
- رائحة حرق من المحرك أو الخزانة الكهربائية
- تقلبات ضغط النظام الهيدروليكي (خطوط حوامل مطلية)
- تلف برنامج PLC أو تغييرات غير مفسرة في المعلمات
قبل الاتصال بالدعم، يرجى تجهيز رقم موديل الماكينة، ساعات تشغيل المحرك، وأية رموز خطأ معروضة. تساعد هذه المعلومات مهندسينا على تقديم إرشادات أسرع وأكثر دقة.
Contact Methods:
- WhatsApp: +86 136 7368 9272 (24/7 for urgent issues)
- Email: info@hangermachines.com (response within 24 hours)
- مكالمة فيديو: حدد موعد عبر البريد الإلكتروني للتشخيص عن بعد